

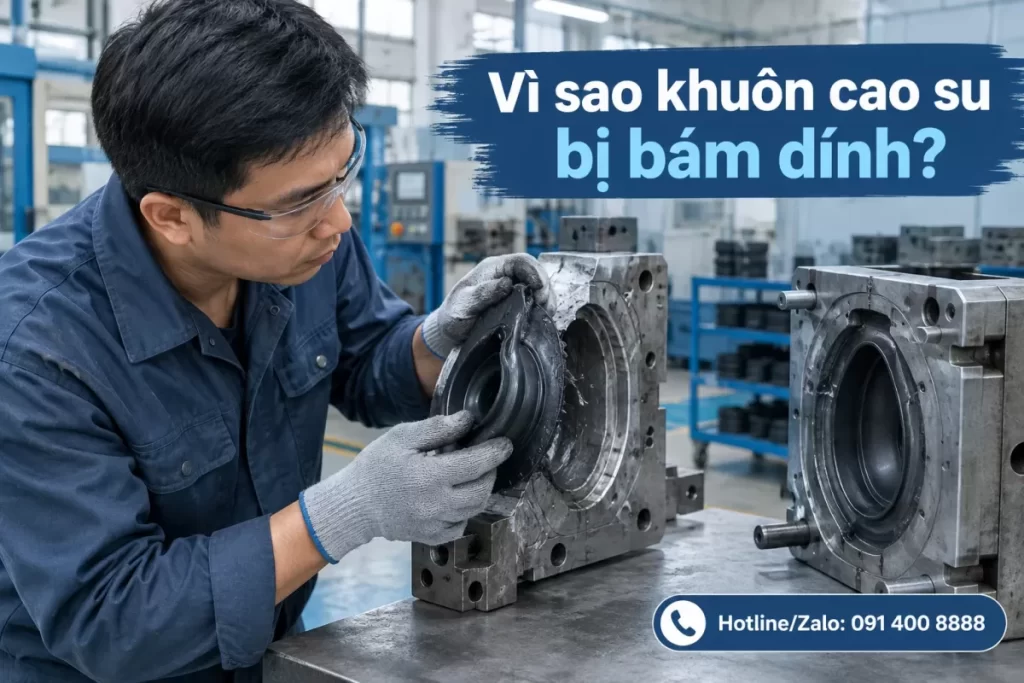
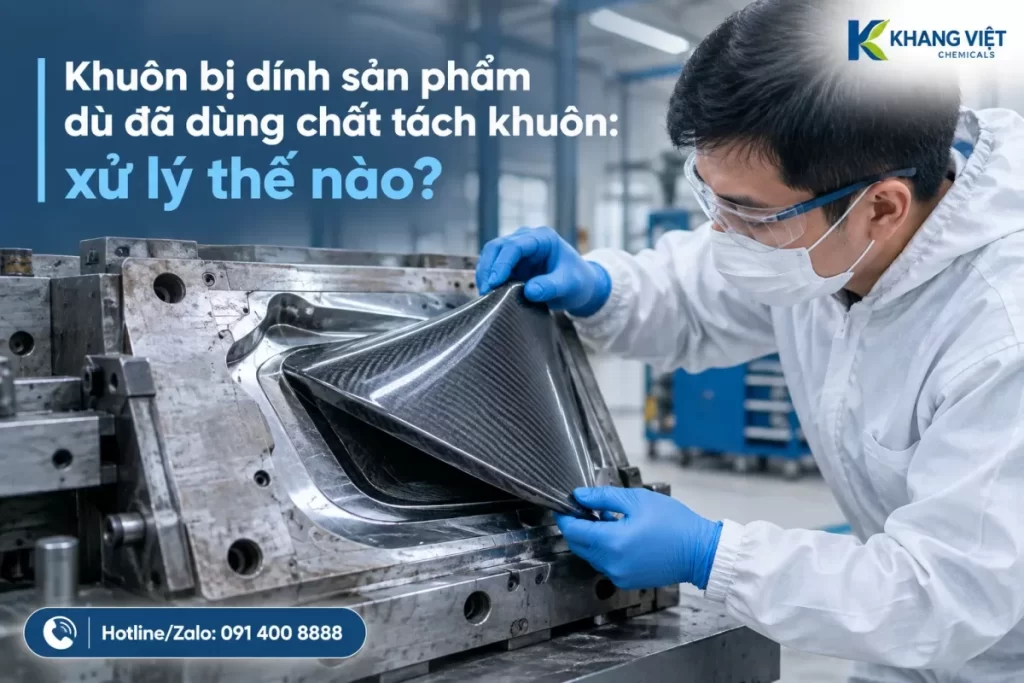
Chất tách khuôn cao su không phải lúc nào cũng ngăn được bám dính nếu sản phẩm chưa phù hợp với vật liệu, điều kiện ép hoặc cách phủ. Khi khuôn cao su bị bám dính, cần kiểm tra đồng thời chất tách, nhiệt độ, chu kỳ ép và tình trạng bề mặt khuôn trước khi tăng lượng sử dụng.
Việc xác định đúng nguyên nhân giúp hạn chế lỗi bề mặt, giảm thời gian vệ sinh khuôn và tránh thay đổi quy trình thiếu căn cứ. Dưới đây là những điểm nên rà soát theo thứ tự.
Chọn chất tách chưa phù hợp với loại cao su
Cao su có nhiều nhóm vật liệu và công thức phối trộn khác nhau. Đặc tính bề mặt, hệ lưu hóa, chất độn và phụ gia có thể làm thay đổi khả năng tách khuôn. Vì vậy, một sản phẩm hoạt động tốt trên công thức này chưa chắc đem lại kết quả tương tự với công thức khác, kể cả khi cùng sử dụng một loại khuôn.
Ngoài vật liệu, cần xét đến nhiệt độ khuôn, thời gian lưu hóa, yêu cầu bề mặt thành phẩm và cách đưa chất tách lên khuôn. Chẳng hạn, phương pháp phun, lau hoặc phủ thủ công có thể tạo độ phủ khác nhau. Nếu chọn sản phẩm không tương thích với điều kiện thực tế, lớp tách có thể không hình thành đồng đều, giảm hiệu quả hoặc ảnh hưởng đến công đoạn tiếp theo.
Trước khi đổi sản phẩm, hãy ghi nhận tên và cấp vật liệu cao su, thông số ép hiện tại, tình trạng khuôn và biểu hiện lỗi. Thông tin càng cụ thể thì việc chọn giải pháp càng sát quy trình. Có thể tham khảo hướng dẫn chọn chất tách khuôn cao su theo vật liệu và quy trình hoặc trao đổi với nhà cung cấp về mẫu thử phù hợp.
Khang Việt Chemicals cung cấp các dòng Gumilease như 6504A, 6493E, 6355AV, 6125E và 6255M cho những điều kiện sản xuất, yêu cầu bề mặt khác nhau. Không nên suy đoán rằng một mã sản phẩm phù hợp với mọi loại cao su; việc lựa chọn cần dựa trên vật liệu và quy trình cụ thể. Danh mục Chất chống dính cao su có thể được xem như điểm bắt đầu để tìm hiểu các giải pháp liên quan.
Nhiệt độ khuôn và chu kỳ ép không ổn định
Nhiệt độ khuôn và thời gian lưu hóa ảnh hưởng đến trạng thái của cao su trong khuôn. Nếu nhiệt độ thực tế dao động, thời gian giữ khuôn thay đổi hoặc quá trình gia nhiệt không đồng đều, sản phẩm có thể lưu hóa chưa ổn định. Khi đó, lực bám giữa sản phẩm và lòng khuôn có thể tăng, khiến việc lấy sản phẩm khó hơn.
Không nên chỉ nhìn vào giá trị cài đặt trên máy. Hãy đối chiếu nhiệt độ hiển thị với tình trạng vận hành, thời gian ổn định khuôn trước khi chạy và mức độ đồng đều giữa các vị trí. Nếu lỗi chỉ xuất hiện ở một số lòng khuôn, một ca sản xuất hoặc sau khi thay đổi tốc độ máy, những dấu hiệu này có thể giúp khoanh vùng nguyên nhân.
- So sánh nhiệt độ và thời gian lưu hóa giữa ca có lỗi với ca vận hành ổn định.
- Kiểm tra việc đóng mở khuôn, áp lực ép và thời gian giữ theo quy trình đang áp dụng.
- Ghi lại thời điểm lỗi bắt đầu, số lòng khuôn bị ảnh hưởng và điều kiện sản xuất đi kèm.
- Thay đổi từng thông số một để nhận biết yếu tố nào tác động đến khả năng tách.
Tránh điều chỉnh nhiều thông số cùng lúc hoặc tăng nhiệt độ, kéo dài chu kỳ theo cảm tính. Mỗi thay đổi nên được thực hiện trong giới hạn quy trình đã được phê duyệt và cần ghi nhận kết quả để có thể so sánh.
Lượng phủ hoặc cách phủ chưa phù hợp
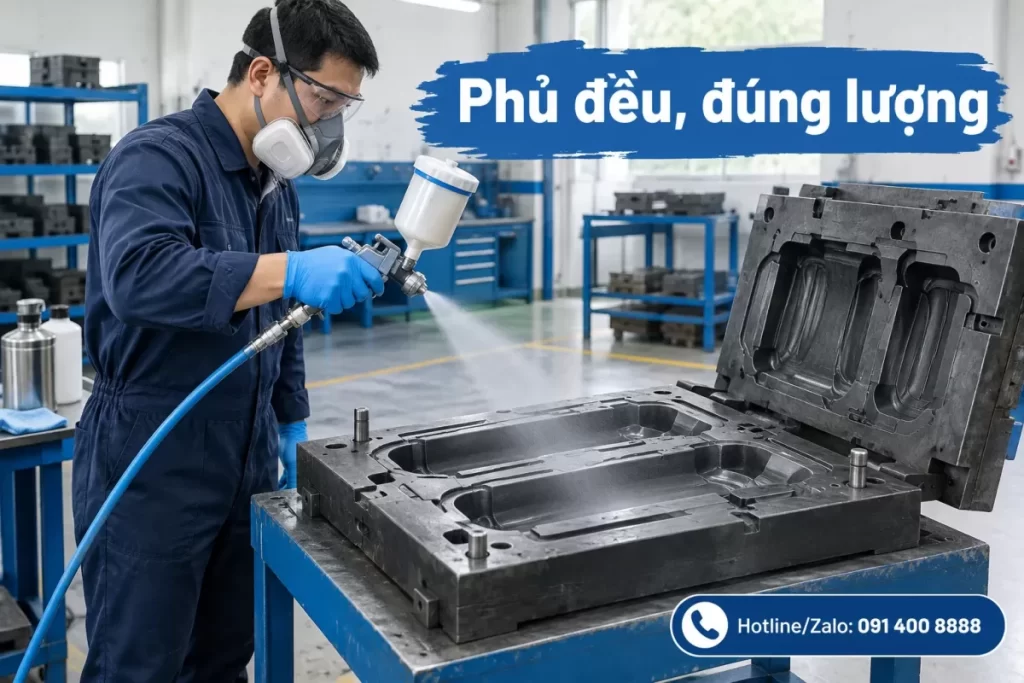
Phủ quá ít có thể để lại vùng chưa được bảo vệ; phủ quá nhiều lại có thể tạo lớp dư, vệt loang hoặc cặn sau nhiều chu kỳ. Lượng sử dụng phù hợp không đồng nghĩa với lớp phủ càng dày càng tốt. Mục tiêu là phủ đồng đều bề mặt cần tách theo hướng dẫn của sản phẩm và điều kiện vận hành.
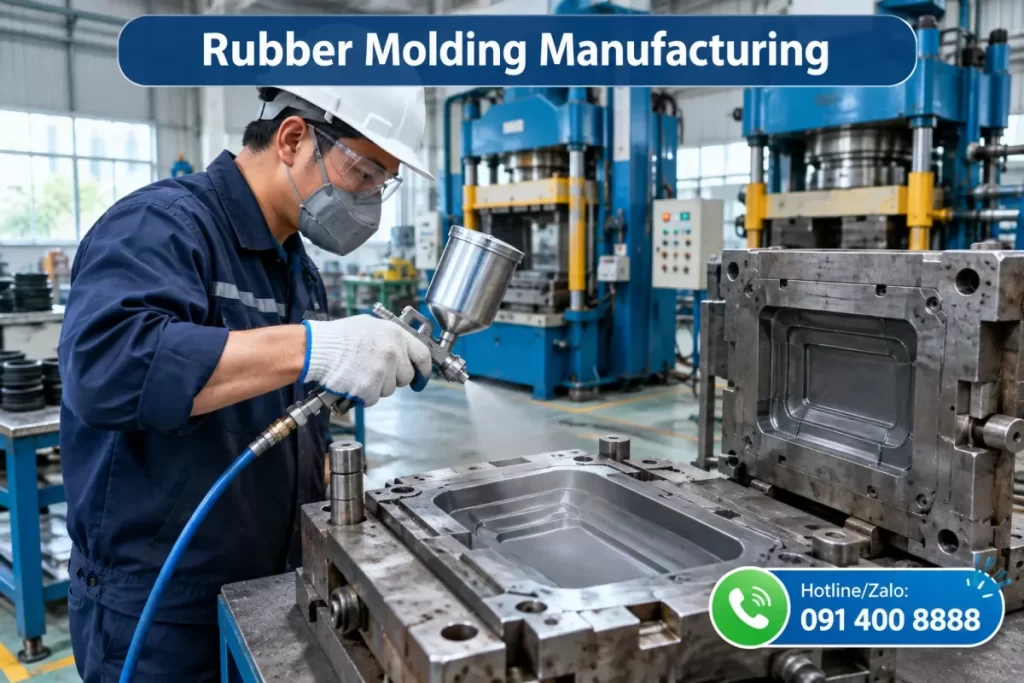
Các vấn đề thường gặp gồm đầu phun bị tắc, khoảng cách phun không nhất quán, thao tác quá nhanh hoặc tập trung chất tách ở một vài vị trí. Với phương pháp lau, khăn bẩn hoặc thao tác lặp lại không đều cũng có thể khiến một vùng được phủ dày hơn vùng khác. Nếu dùng sản phẩm cần thời gian khô hoặc bay hơi, đưa khuôn vào chu kỳ quá sớm có thể làm giảm hiệu quả của lớp phủ.
Hãy kiểm tra độ phủ ở lòng khuôn, góc khuất và các chi tiết nhỏ. Duy trì cùng một cách phun hoặc lau giữa các lần thử sẽ giúp so sánh kết quả đáng tin cậy hơn. Khi cần điều chỉnh, thay đổi lượng hoặc thao tác từng bước thay vì tăng lượng lớn ngay từ đầu.
Để tham khảo quy trình thao tác, xem hướng dẫn phun chất tách khuôn cao su để phủ đều, ít hao. Nếu đang cân nhắc giữa các dạng sản phẩm, bài viết so sánh chất tách khuôn cao su gốc nước và gốc dung môi có thể giúp xác định những yếu tố cần đối chiếu; lựa chọn cuối cùng vẫn cần phù hợp hướng dẫn sử dụng và điều kiện nhà xưởng.
Cặn bẩn tích tụ trên bề mặt khuôn
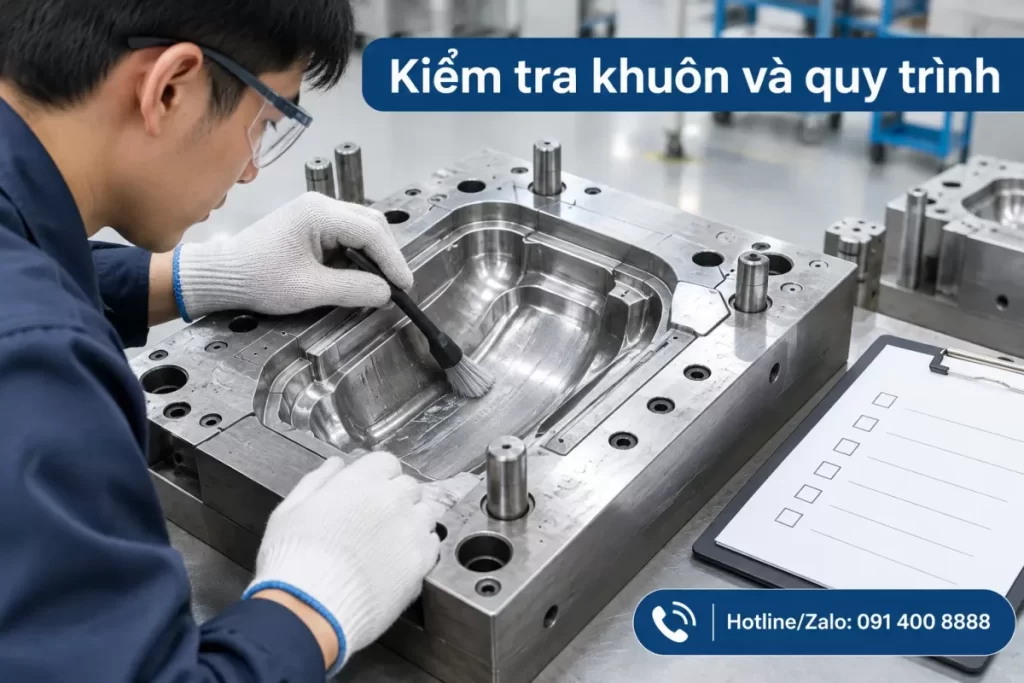
Khuôn sạch ở đầu ca không đồng nghĩa bề mặt luôn sạch trong suốt quá trình sản xuất. Cặn cao su, chất tách dư, bụi hoặc vật liệu bám từ các chu kỳ trước có thể tích tụ ở lòng khuôn, rãnh và góc khuất. Khi lớp cặn dày lên hoặc bề mặt khuôn không đồng đều, sản phẩm có thể bị giữ lại cục bộ và khó lấy ra.
Dấu hiệu nên chú ý là lỗi tăng dần sau nhiều chu kỳ, bám dính chỉ xuất hiện ở một vùng nhất định, bề mặt khuôn đổi màu hoặc thành phẩm có vết không ổn định. Những biểu hiện này không đủ để kết luận nguyên nhân, nhưng là cơ sở để kiểm tra vệ sinh khuôn và lịch bảo dưỡng.
Việc làm sạch cần tuân theo quy trình của nhà máy và hướng dẫn dành cho vật liệu khuôn. Không sử dụng dụng cụ hoặc hóa chất có thể làm xước, ăn mòn hay thay đổi bề mặt khuôn. Nếu chưa rõ phương pháp vệ sinh an toàn, hãy hỏi bộ phận bảo trì hoặc nhà cung cấp khuôn trước khi xử lý.
Sau khi vệ sinh, kiểm tra lại bề mặt và chạy thử theo một điều kiện ổn định. Nếu tình trạng tách khuôn cải thiện, cần bổ sung bước vệ sinh phù hợp vào lịch vận hành; nếu không, tiếp tục đánh giá vật liệu, thông số ép và cách phủ thay vì chỉ lặp lại việc làm sạch.
Các bước kiểm tra và khắc phục
Khi khuôn cao su bị bám dính, cách xử lý có hệ thống thường hiệu quả hơn việc đổi sản phẩm ngay lập tức. Có thể dùng trình tự dưới đây để thu thập dữ liệu và khoanh vùng nguyên nhân.
- Mô tả lỗi: ghi nhận sản phẩm dính ở vị trí nào, xuất hiện liên tục hay theo từng thời điểm, ảnh hưởng đến một hay nhiều lòng khuôn.
- Rà soát vật liệu và chất tách: xác nhận loại cao su, sản phẩm đang dùng, lượng sử dụng, cách phủ và hướng dẫn kỹ thuật tương ứng.
- Đối chiếu thông số ép: kiểm tra nhiệt độ, thời gian lưu hóa, áp lực và các thay đổi gần thời điểm phát sinh lỗi.
- Kiểm tra khuôn: tìm cặn, vùng bám bất thường, hư hỏng bề mặt hoặc dấu hiệu cần bảo trì; vệ sinh theo quy trình phù hợp.
- Chạy thử có kiểm soát: chỉ điều chỉnh một yếu tố mỗi lần, ghi nhận kết quả và so sánh với điều kiện ban đầu.
- Trao đổi với kỹ thuật: cung cấp thông tin về vật liệu, nhiệt độ, chu kỳ ép, phương pháp phủ và biểu hiện lỗi để được tư vấn sát hơn.
| Biểu hiện quan sát | Điểm cần kiểm tra | Hướng xử lý ban đầu |
|---|---|---|
| Bám dính ngay sau khi đổi vật liệu hoặc công thức | Tính tương thích của chất tách và điều kiện ép | Đối chiếu thông số, thử sản phẩm phù hợp trên quy mô kiểm soát |
| Lỗi xuất hiện không ổn định giữa các ca | Nhiệt độ, thời gian chu kỳ và thao tác phủ | Ghi nhận dữ liệu từng ca, chuẩn hóa thao tác |
| Bám dính ở một số vị trí của khuôn | Độ phủ, cặn bẩn hoặc tình trạng bề mặt cục bộ | Kiểm tra lòng khuôn, đầu phun và quy trình vệ sinh |
| Lỗi tăng dần sau nhiều chu kỳ | Lượng chất tách dư và lịch làm sạch | Đánh giá tích tụ cặn, vệ sinh theo hướng dẫn |
Bảng trên dùng để định hướng kiểm tra, không thay thế đánh giá kỹ thuật tại dây chuyền. Nếu sản phẩm có yêu cầu bề mặt đặc biệt hoặc cần chuyển sang công đoạn sơn, dán, in, hãy tính đến các yêu cầu đó khi chọn chất tách và xác nhận quy trình.
Lưu ý khi thử nghiệm chất tách mới
Thử nghiệm nên được thực hiện trong điều kiện có thể kiểm soát, với số mẫu và cách đánh giá phù hợp quy trình nội bộ. Nên thống nhất trước tiêu chí như lực lấy sản phẩm, tình trạng bề mặt thành phẩm, lượng cặn trên khuôn và số chu kỳ cần theo dõi. Việc ghi lại mã vật liệu, nhiệt độ, thời gian ép, cách phủ và lượng sử dụng giúp tránh nhầm lẫn giữa các lần thử.
Không nên thay đổi đồng thời loại chất tách, nhiệt độ, thời gian chu kỳ và phương pháp phủ. Nếu kết quả tốt hơn hoặc xấu đi, rất khó xác định yếu tố nào tạo ra khác biệt. Đồng thời, cần đọc hướng dẫn sử dụng và tài liệu an toàn của sản phẩm; tuân thủ yêu cầu về bảo hộ, thông gió, lưu trữ và xử lý theo quy định của cơ sở.
Khang Việt Chemicals hỗ trợ lựa chọn các dòng Gumilease dựa trên loại cao su, nhiệt độ khuôn, chu kỳ ép và phương pháp phủ. Khi liên hệ, khách hàng nên chuẩn bị thông tin về vật liệu, quy trình hiện tại và hình ảnh khu vực bị bám dính để đội ngũ kỹ thuật có thêm cơ sở tư vấn.
Câu hỏi thường gặp
Vì sao đã dùng chất tách nhưng sản phẩm vẫn dính khuôn?
Có thể do sản phẩm chưa phù hợp với vật liệu hoặc điều kiện ép, lớp phủ không đều, thông số nhiệt và thời gian chưa ổn định, hoặc bề mặt khuôn có cặn. Nên kiểm tra từng yếu tố thay vì chỉ tăng lượng chất tách.
Có nên phủ thêm chất tách khi khuôn cao su bị bám dính?
Không nên tăng lượng ngay khi chưa tìm nguyên nhân. Lớp phủ quá dày có thể để lại dư lượng và làm phát sinh vấn đề khác. Hãy kiểm tra độ phủ, cách thao tác và hướng dẫn sử dụng trước.
Khi nào cần vệ sinh khuôn?
Nên kiểm tra khuôn khi lỗi tăng dần theo chu kỳ, chỉ tập trung ở một vùng hoặc thấy dấu hiệu cặn bám. Tần suất và phương pháp vệ sinh cần theo quy trình của nhà máy và hướng dẫn phù hợp với vật liệu khuôn.
Thông tin nào cần chuẩn bị khi hỏi tư vấn kỹ thuật?
Hãy cung cấp loại cao su, nhiệt độ khuôn, thời gian chu kỳ, phương pháp phủ, chất tách đang sử dụng và mô tả vị trí, thời điểm xảy ra lỗi. Hình ảnh khuôn hoặc thành phẩm cũng có thể hỗ trợ quá trình trao đổi.
Trao đổi với kỹ thuật để chọn hướng xử lý phù hợp
Khuôn cao su bị bám dính có thể do một nguyên nhân riêng lẻ hoặc nhiều yếu tố kết hợp. Kiểm tra có thứ tự, ghi lại điều kiện vận hành và thử thay đổi từng yếu tố sẽ giúp xác định giải pháp phù hợp hơn, đồng thời tránh tăng lượng chất tách một cách thiếu kiểm soát.
Nếu cần tư vấn lựa chọn chất tách theo loại cao su và quy trình ép, hãy liên hệ Khang Việt Chemicals để trao đổi với đội ngũ kỹ thuật về các dòng Gumilease và điều kiện sản xuất thực tế.
Khang Việt Chemicals
Hotline/Zalo: 091 400 8888
 Giới thiệu
 Góc kỹ thuật
 Liên hệ