

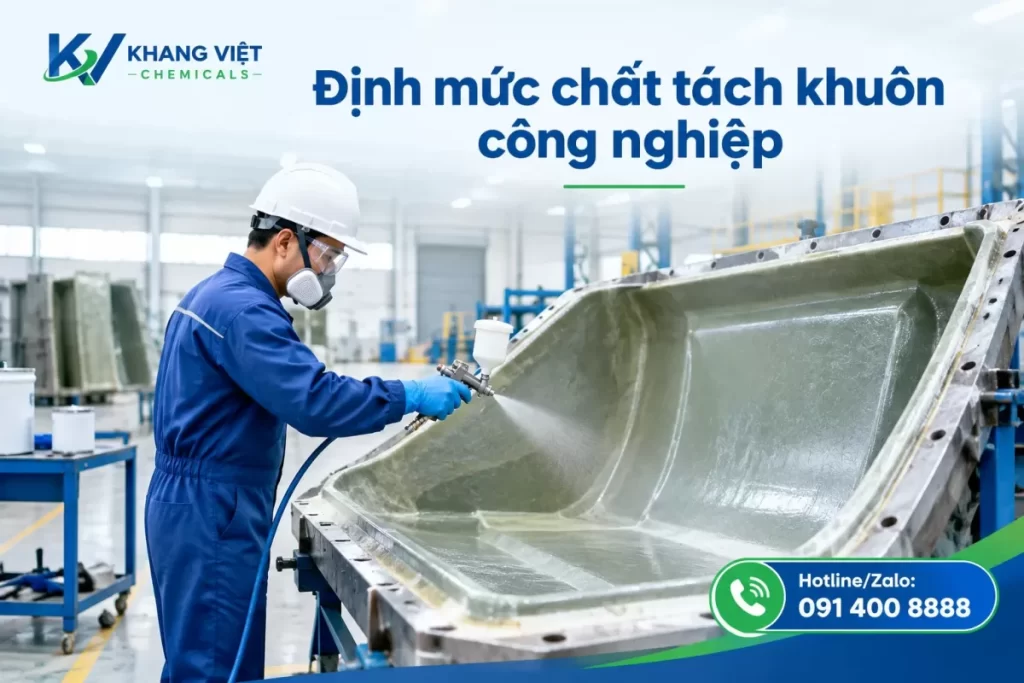
Định mức chất tách khuôn công nghiệp không có một con số cố định áp dụng cho mọi dây chuyền, vì lượng dùng phụ thuộc vào diện tích và tình trạng khuôn, vật liệu gia công, loại sản phẩm và phương pháp phủ. Cách đáng tin cậy là bắt đầu từ hướng dẫn kỹ thuật của sản phẩm, sau đó thử nghiệm có kiểm soát trên khuôn thực tế để xác lập mức tiêu hao phù hợp.
Ước tính đúng giúp doanh nghiệp lập kế hoạch vật tư và kiểm soát chi phí, đồng thời hạn chế lỗi như sản phẩm dính khuôn, bề mặt không đồng đều hoặc tồn dư chất chống dính. Bài viết tập trung vào cách tính và kiểm tra định mức trong sản xuất, thay vì xem một mức tiêu hao chung là chuẩn cho mọi ứng dụng. Nếu cần tìm hiểu tổng quan về chủng loại và nguyên lý sử dụng, tham khảo Chất tách khuôn.
Định mức chất tách khuôn được hiểu như thế nào?
Định mức là lượng chất tách khuôn cần dùng cho một đơn vị sản xuất xác định. Đơn vị đó có thể là một lần phủ, một khuôn, một chu kỳ ép hoặc một số lượng sản phẩm nhất định. Vì cách quy đổi khác nhau, khi theo dõi tiêu hao cần ghi rõ đang tính theo đơn vị nào.
Trong thực tế, định mức có thể được ghi nhận theo các cách như:
- Khối lượng hoặc thể tích dùng cho mỗi lần xử lý khuôn.
- Lượng tiêu hao trên một mét vuông bề mặt khuôn.
- Lượng dùng cho một chu kỳ sản xuất hoặc một số chu kỳ giữa các lần phủ lại.
- Lượng chất tiêu thụ trên mỗi sản phẩm, khi đã tính đến số lần sử dụng khuôn và hao hụt trong quá trình thao tác.
Cần phân biệt lượng chất được đưa lên khuôn với lượng xuất kho thực tế. Một phần vật liệu có thể hao hụt do phun lệch, bám vào dụng cụ, bay hơi hoặc còn lại trong bình chứa. Vì vậy, định mức sản xuất nên dựa trên lượng tiêu hao đo được tại dây chuyền, không chỉ dựa vào lượng lý thuyết tính từ diện tích.
Các yếu tố ảnh hưởng đến lượng sử dụng
Diện tích và hình dạng bề mặt khuôn
Khuôn có diện tích lớn thường cần nhiều chất hơn nếu các điều kiện khác tương đương. Tuy nhiên, diện tích phẳng dễ phủ đều có thể tiêu hao khác với khuôn nhiều góc, gân, hốc sâu hoặc chi tiết nhỏ. Những vị trí khó tiếp cận thường đòi hỏi điều chỉnh thao tác, tăng số lượt phun hoặc dùng cọ, khăn phù hợp.
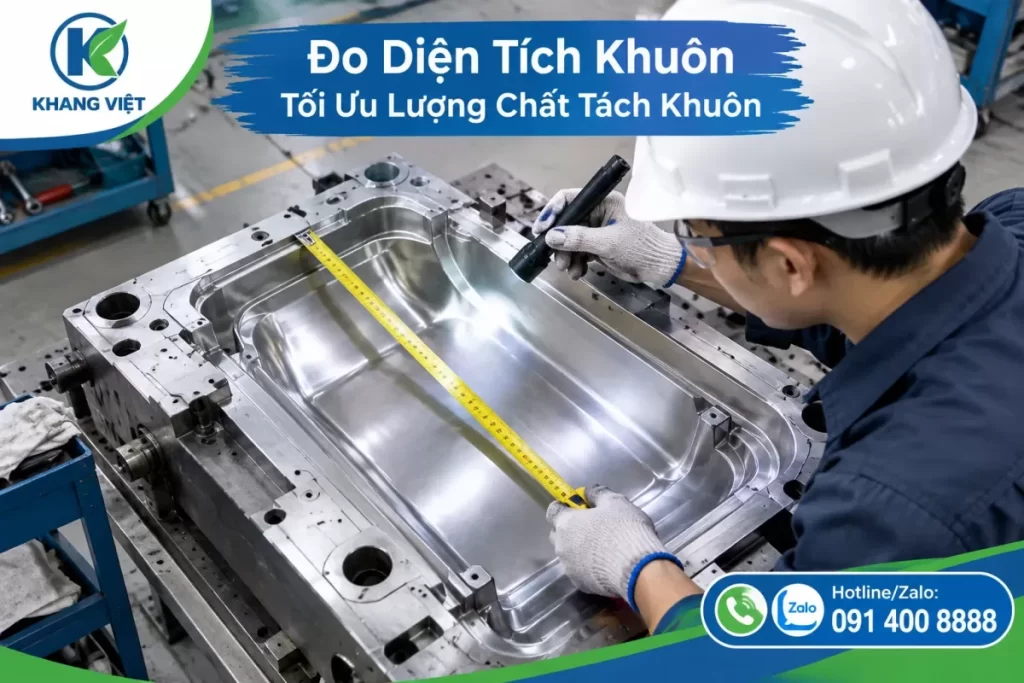
Khi tính diện tích, không nên chỉ dựa vào kích thước phủ bì của khuôn nếu bề mặt làm việc có hình dạng phức tạp. Có thể sử dụng bản vẽ, dữ liệu thiết kế hoặc phương pháp đo phù hợp để ước lượng diện tích thực tế cần phủ. Với khuôn nhiều chi tiết, nên tách thành từng vùng để dễ kiểm tra lượng tiêu hao.
Vật liệu khuôn và tình trạng bề mặt
Độ nhẵn, độ xốp, mức độ sạch và lớp phủ hiện có trên khuôn đều có thể ảnh hưởng đến khả năng trải màng. Khuôn bẩn, có cặn vật liệu hoặc bị trầy xước có thể khiến lớp phủ không đồng nhất; tăng lượng chất không phải lúc nào cũng khắc phục được nguyên nhân. Trước khi thay đổi định mức, cần kiểm tra vệ sinh và tình trạng bề mặt khuôn.
Vật liệu sản phẩm và yêu cầu công nghệ
Composite, PU Foam và cao su có quy trình gia công và yêu cầu tháo khuôn khác nhau. Nhiệt độ, áp suất, thời gian đóng rắn, hình dạng sản phẩm và yêu cầu hoàn thiện bề mặt cũng có thể làm thay đổi cách chọn cũng như cách phủ chất. Do đó, không nên lấy định mức của một ứng dụng để áp dụng trực tiếp cho ứng dụng khác.
Doanh nghiệp có thể đối chiếu sản phẩm theo đúng nhóm ứng dụng, chẳng hạn Chất tách khuôn composite, Chất tách khuôn Pu Foam hoặc Chất tách khuôn cao su. Việc chọn đúng loại cần căn cứ vào quy trình, vật liệu khuôn và thông tin kỹ thuật của sản phẩm, thay vì chỉ dựa trên lượng dùng thấp.
Loại chất và phương pháp phủ
Độ nhớt, thành phần, dạng gốc nước hay gốc dung môi, cũng như đặc tính bay hơi có thể ảnh hưởng đến độ phủ và lượng cần dùng. Phun, quét hoặc lau bằng khăn cũng tạo ra mức hao hụt khác nhau. Với phương pháp phun, áp lực, đầu phun, khoảng cách và kỹ thuật thao tác có thể làm thay đổi lượng chất đi vào khuôn.
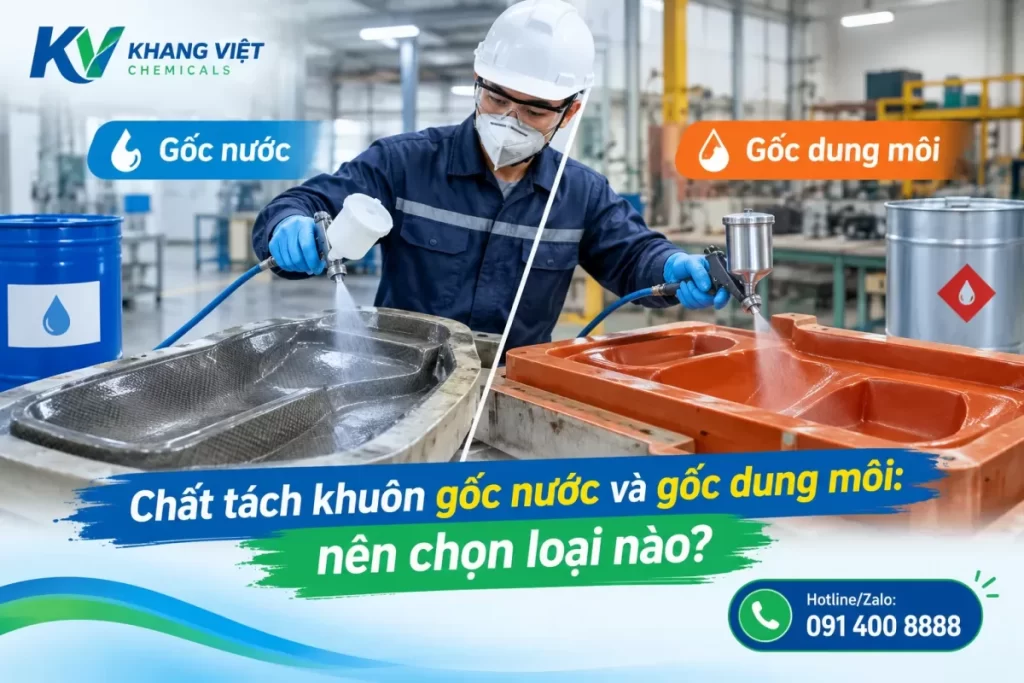
Nếu đang cân nhắc công thức hoặc quy trình mới, hãy xem xét thêm sự khác nhau giữa chất tách khuôn gốc nước và gốc dung môi. Thông số trên tài liệu kỹ thuật của sản phẩm nên được ưu tiên; không tự ý pha loãng hoặc phối trộn nếu nhà cung cấp chưa xác nhận tính tương thích.
Số chu kỳ và tiêu chuẩn chất lượng
Một số quy trình cần xử lý khuôn lại sau một hoặc nhiều chu kỳ, nhưng khoảng cách này phụ thuộc vào sản phẩm, điều kiện vận hành và kết quả kiểm tra. Nếu lớp phủ vẫn đáp ứng yêu cầu tháo khuôn, có thể không cần phủ lại ngay; ngược lại, khi phát sinh bám dính hoặc lỗi bề mặt, cần xác định nguyên nhân trước khi tăng lượng dùng.
Yêu cầu về ngoại quan, độ sạch bề mặt và khả năng sơn, dán ở công đoạn sau cũng ảnh hưởng đến mức phủ phù hợp. Lớp phủ quá dày có thể để lại tồn dư hoặc làm ảnh hưởng bước xử lý tiếp theo, tùy hệ vật liệu và quy trình.
Cách ước tính lượng chất cho từng khuôn
Để xây dựng định mức ban đầu, nên tiến hành theo từng khuôn hoặc nhóm khuôn có đặc điểm tương đồng. Một quy trình đơn giản gồm các bước sau:
- Xác định diện tích cần phủ: dựa trên bản vẽ, đo thực tế hoặc chia bề mặt thành các vùng dễ tính. Ghi rõ khu vực nào không cần phủ.
- Kiểm tra hướng dẫn sản phẩm: tìm thông tin về phương pháp sử dụng, độ phủ khuyến nghị, số lớp hoặc yêu cầu chuẩn bị bề mặt trong tài liệu kỹ thuật. Nếu không có dữ liệu phù hợp, hỏi nhà cung cấp trước khi đưa vào sản xuất.
- Chọn phương pháp thi công nhất quán: giữ ổn định loại dụng cụ, cách phun hoặc lau, thao tác của người vận hành và điều kiện xử lý khuôn trong đợt thử.
- Đo lượng tiêu hao: cân hoặc đo lượng chất trước và sau khi phủ, đồng thời ghi nhận phần còn lại trong dụng cụ nếu có thể. Không trộn lẫn lượng nạp vào bình với lượng thực sự được sử dụng.
- Đánh giá kết quả: kiểm tra độ phủ, khả năng tháo sản phẩm, tình trạng bề mặt khuôn và chất lượng sản phẩm. Chỉ điều chỉnh từng yếu tố một để biết nguyên nhân của thay đổi.
- Ghi nhận và xác nhận: lặp lại phép thử trong điều kiện sản xuất phù hợp, sau đó lưu định mức cùng mã khuôn, sản phẩm, phương pháp phủ và số chu kỳ.
Nếu đã có mức phủ theo khối lượng trên diện tích, lượng lý thuyết cho một lớp có thể tính theo công thức:
Lượng lý thuyết (g) = Diện tích cần phủ (m²) × Mức phủ tham chiếu (g/m²).
Ví dụ minh họa: khuôn có diện tích cần phủ 2,5 m², mức phủ dùng để thử nghiệm là 8 g/m² thì lượng lý thuyết cho một lớp là 20 g. Nếu quy trình thử yêu cầu hai lớp, lượng lý thuyết là 40 g. Đây chỉ là phép tính minh họa, không phải mức khuyến nghị cho mọi loại chất tách khuôn; phần hao hụt khi thi công cần được đo riêng.
Khi tính lượng mua hoặc tiêu hao theo sản lượng, có thể dùng số liệu thực tế sau thử nghiệm để quy đổi:
| Chỉ số cần theo dõi | Cách ghi nhận | Mục đích |
|---|---|---|
| Lượng chất cho một lần phủ | Đo lượng trước và sau thao tác | Kiểm soát tiêu hao theo khuôn |
| Số chu kỳ giữa các lần xử lý | Ghi số chu kỳ đạt yêu cầu tháo khuôn | Ước tính lượng dùng theo chu kỳ |
| Tỷ lệ lỗi liên quan đến tháo khuôn | Ghi loại lỗi và thời điểm phát sinh | Đánh giá hiệu quả, không chỉ nhìn lượng dùng |
| Lượng chất trên sản phẩm | Lượng tiêu hao chia cho số sản phẩm đạt yêu cầu | So sánh giữa các đợt sản xuất tương đương |
Dấu hiệu phủ quá nhiều hoặc quá ít
Khi lượng phủ có thể quá ít
- Sản phẩm có xu hướng bám khuôn hoặc cần thêm lực khi tháo.
- Bề mặt khuôn có vùng khô, phủ không đều hoặc bỏ sót.
- Lỗi tháo khuôn xuất hiện lặp lại ở cùng khu vực hay cùng loại sản phẩm.
- Phải xử lý lại khuôn thường xuyên hơn so với quy trình đã xác nhận.
Các dấu hiệu trên không đồng nghĩa chắc chắn do thiếu chất. Khuôn bẩn, sai quy trình đóng rắn, thay đổi vật liệu hoặc thông số máy cũng có thể gây hiện tượng tương tự. Nên kiểm tra toàn bộ điều kiện trước khi tăng lượng phủ.
Khi lượng phủ có thể quá nhiều
- Bề mặt khuôn đọng giọt, có vệt hoặc xuất hiện màng không đồng nhất.
- Sản phẩm có dấu vết tồn dư hoặc phát sinh vấn đề ở công đoạn sơn, dán, hoàn thiện tiếp theo.
- Lượng sử dụng tăng nhưng khả năng tháo khuôn không cải thiện rõ rệt.
- Thời gian chuẩn bị khuôn tăng do phải chờ, lau hoặc xử lý lớp phủ dư.
Đánh giá cần dựa trên tiêu chuẩn chất lượng của từng sản phẩm. Nếu có biểu hiện bất thường, hãy kiểm tra hướng dẫn sử dụng và trao đổi với bộ phận kỹ thuật hoặc nhà cung cấp trước khi thay đổi cách dùng.
Cách tối ưu định mức mà vẫn đảm bảo hiệu quả
Tối ưu không có nghĩa là dùng càng ít càng tốt. Mục tiêu là đạt khả năng tháo khuôn ổn định với lượng phủ hợp lý, hạn chế hao hụt và không ảnh hưởng đến chất lượng sản phẩm.
- Chuẩn hóa thao tác: hướng dẫn người vận hành về cách phun, quét hoặc lau; kiểm tra định kỳ dụng cụ và thiết bị cấp chất.
- Giữ khuôn sạch và đồng đều: xác định quy trình vệ sinh phù hợp, tránh để cặn tích tụ hoặc lớp cũ làm sai lệch kết quả phủ.
- Thử nghiệm có kiểm soát: thay đổi từng yếu tố như lượng chất, khoảng cách phun hoặc số lượt phủ; ghi lại kết quả để tìm nguyên nhân.
- Theo dõi theo mã khuôn: khuôn có diện tích, hình dạng và tình trạng khác nhau nên không nên gộp số liệu thiếu căn cứ.
- Đánh giá theo chất lượng đầu ra: kết hợp lượng tiêu hao với tỷ lệ sản phẩm đạt, lỗi tháo khuôn và thời gian dừng máy.
- Tham khảo khuyến nghị kỹ thuật: khi đổi sản phẩm, vật liệu hoặc phương pháp thi công, xác nhận lại khả năng tương thích và quy trình áp dụng.
Với quy trình PU Foam, thao tác phủ và chuẩn bị khuôn cần được thực hiện theo hướng dẫn phù hợp với sản phẩm đang dùng; có thể tham khảo thêm cách sử dụng chất tách khuôn PU Foam đúng kỹ thuật. Nếu ứng dụng yêu cầu độ bền màng và nhiều chu kỳ sử dụng, doanh nghiệp cũng có thể tìm hiểu chất tách khuôn bán vĩnh cửu và thời điểm nên dùng trước khi thử nghiệm.
Câu hỏi thường gặp
Định mức chất tách khuôn công nghiệp có thể dùng chung cho mọi khuôn không?
Không. Lượng dùng thay đổi theo diện tích, hình dạng và tình trạng bề mặt khuôn, vật liệu gia công, sản phẩm cũng như cách thi công. Nên xác lập định mức cho từng khuôn hoặc nhóm khuôn có điều kiện tương đồng.
Nên tính định mức theo lần phủ hay theo sản phẩm?
Cả hai cách đều hữu ích. Định mức theo lần phủ giúp kiểm soát thao tác tại khuôn; định mức theo sản phẩm giúp theo dõi chi phí và tiêu hao theo sản lượng. Khi quy đổi, cần ghi rõ số chu kỳ và lượng chất thực tế đã sử dụng.
Có thể giảm lượng dùng nếu sản phẩm vẫn tháo khuôn được không?
Có thể thử điều chỉnh, nhưng cần kiểm tra đồng thời chất lượng bề mặt, độ ổn định qua các chu kỳ và các công đoạn sau. Nên giảm từng bước trong thử nghiệm có kiểm soát, không thay đổi đồng loạt trên toàn bộ dây chuyền khi chưa xác nhận kết quả.
Vì sao lượng chất tiêu hao thực tế cao hơn phép tính theo diện tích?
Công thức theo diện tích chỉ ước tính lượng lý thuyết trên bề mặt. Thực tế có thể phát sinh hao hụt khi phun hoặc quét, chất còn trong dụng cụ, bề mặt khuôn phức tạp và thao tác chưa ổn định. Cân đo tại dây chuyền sẽ giúp xác định mức tiêu hao thực tế.
Kết luận
Định mức chất tách khuôn công nghiệp phụ thuộc vào nhiều điều kiện, vì vậy không nên áp dụng một con số duy nhất cho mọi vật liệu và khuôn. Hãy bắt đầu từ hướng dẫn kỹ thuật, đo diện tích cần phủ, thử nghiệm trên điều kiện sản xuất thực tế và theo dõi cả lượng tiêu hao lẫn chất lượng sản phẩm để xác lập mức phù hợp.
Khang Việt Chemicals cung cấp hóa chất, vật liệu và thiết bị công nghiệp cho các lĩnh vực Composite, Cao su, PU Foam và ứng dụng liên quan. Liên hệ Hotline/Zalo 091 400 8888 để trao đổi về nhu cầu chất chống dính, chất tách khuôn và lựa chọn giải pháp phù hợp với quy trình sản xuất của doanh nghiệp.
 Giới thiệu
 Góc kỹ thuật
 Liên hệ