

Composite bị dính khuôn thường liên quan đến bề mặt khuôn chưa sạch, lớp chống dính không đủ hoặc nhựa chưa đóng rắn đúng quy trình. Hãy dừng thao tác dùng lực, xác định nguyên nhân rồi xử lý theo cách an toàn để tránh làm hỏng sản phẩm và khuôn.
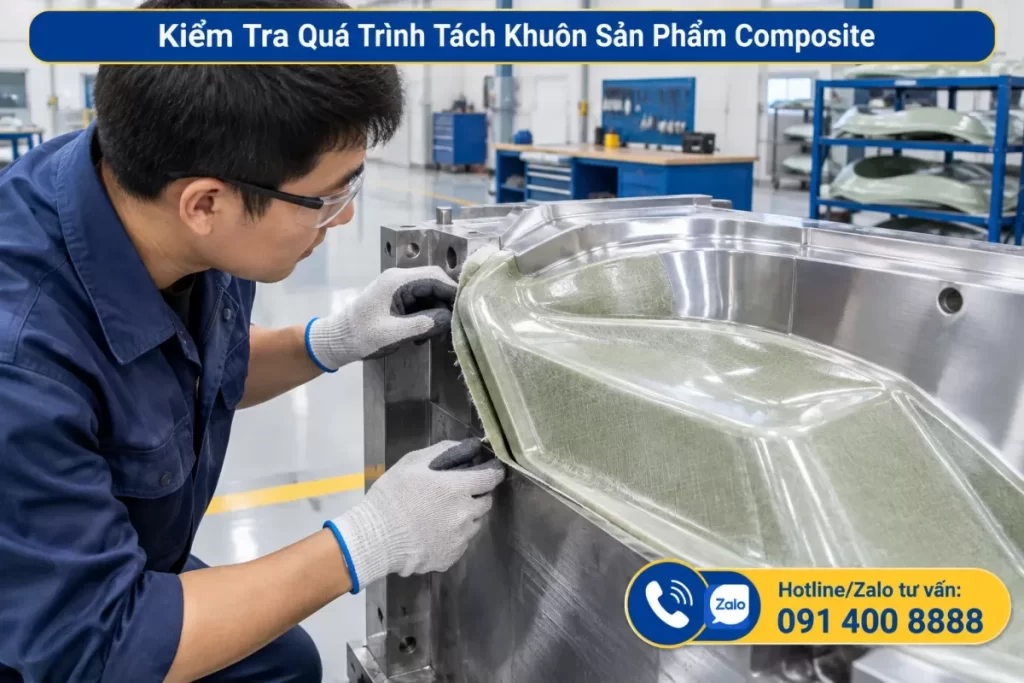
Trong sản xuất FRP, tháo khuôn khó không phải lúc nào cũng đồng nghĩa với việc thiếu chất tách khuôn. Tình trạng này cũng có thể xuất phát từ khuôn xuống cấp, điều kiện gia công thay đổi hoặc sự không tương thích giữa vật liệu và hệ tách khuôn. Bài viết dưới đây hướng dẫn cách nhận biết, xử lý và phòng ngừa sự cố cho mẻ tiếp theo.
Nếu cần tìm hiểu tổng quan về vai trò, phân loại và cách lựa chọn, bạn có thể tham khảo bài chất tách khuôn composite. Đây là lớp phủ tạo màng ngăn giữa bề mặt khuôn với nhựa hoặc sợi gia cường, hỗ trợ tháo sản phẩm sau khi đóng rắn.
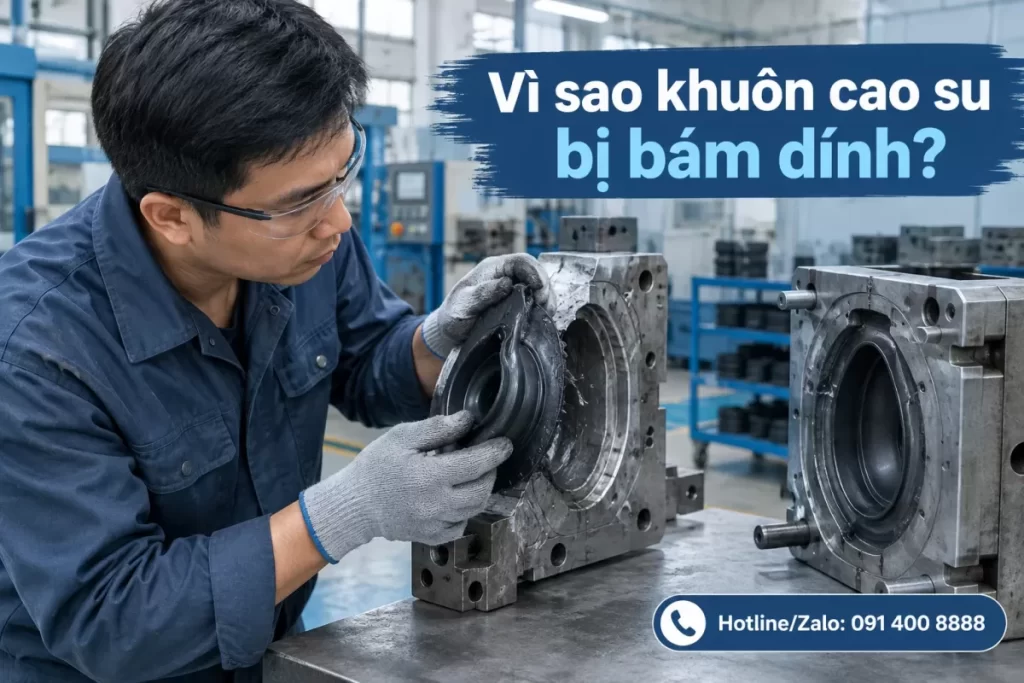
Dấu hiệu sản phẩm composite bị dính khuôn
Sự cố có thể xuất hiện trên toàn bộ sản phẩm hoặc chỉ ở một số vùng. Trước khi can thiệp, hãy ghi nhận vị trí dính, tình trạng bề mặt và thời điểm xảy ra để so sánh với các mẻ trước.
- Sản phẩm không tách khi mở khuôn: sản phẩm vẫn bám chặt dù đã mở chốt hoặc thực hiện các bước tháo thông thường.
- Lực tháo tăng bất thường: một phần sản phẩm nhúc nhích nhưng những vùng khác vẫn bám, thường gặp ở góc khuất, gờ sâu hoặc khu vực có hình dạng phức tạp.
- Bề mặt bị kéo xước hoặc biến dạng: gelcoat có thể bị trầy, nứt, sứt cạnh khi bị cạy hoặc kéo quá mạnh.
- Có cặn nhựa bám lại trên khuôn: dấu hiệu này có thể liên quan đến lớp phủ không đều, khuôn bẩn hoặc nhựa đóng rắn chưa đạt.
- Lỗi lặp lại theo vị trí: nếu cùng một vùng thường xuyên khó tháo, cần kiểm tra độ bóng, vết xước, góc thoát khuôn và tình trạng tích tụ lớp phủ tại khu vực đó.
Phân biệt dính khuôn với sản phẩm chưa đủ độ đóng rắn là bước quan trọng. Sản phẩm chưa đạt trạng thái đóng rắn theo quy trình có thể mềm, biến dạng hoặc kéo sợi khi tháo; khi đó, tăng lực không giải quyết được nguyên nhân và có thể làm hỏng chi tiết.
Nguyên nhân do bề mặt khuôn và lớp phủ
Bề mặt khuôn và chất tách khuôn là hai yếu tố cần kiểm tra đầu tiên, nhưng không nên bỏ qua nhiệt độ, thời gian đóng rắn và cách thao tác. Một thay đổi nhỏ trong nguyên liệu hoặc quy trình cũng có thể khiến điều kiện tháo khuôn khác với mẻ trước.
Khuôn còn bụi, dầu hoặc cặn nhựa
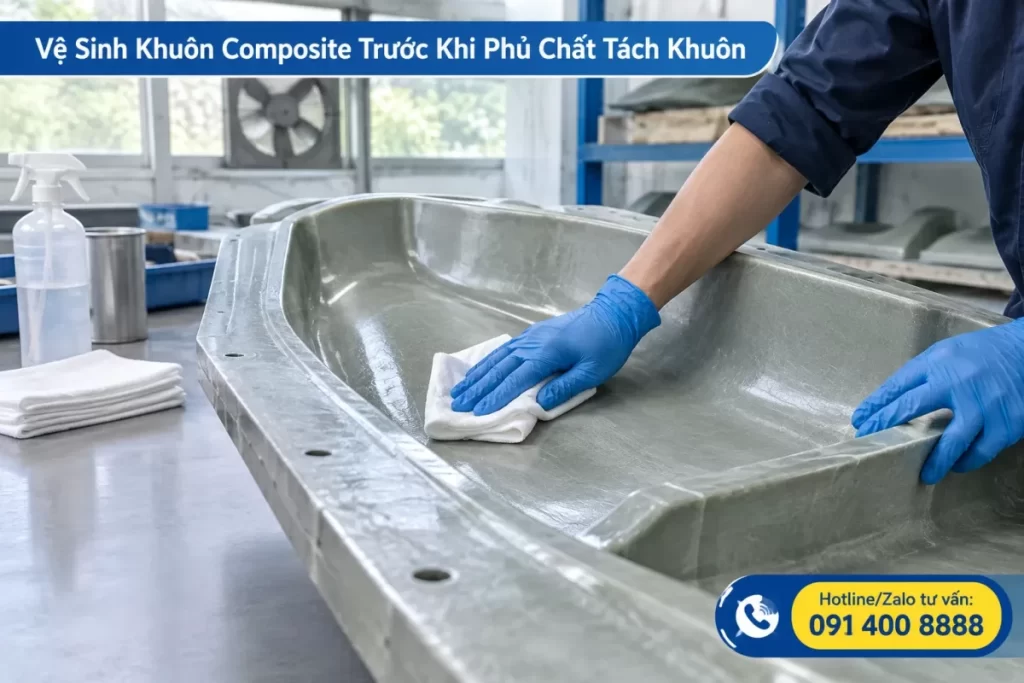
Dầu từ tay, chất đánh bóng, bụi và cặn nhựa có thể tạo vùng bề mặt không đồng nhất. Lớp tách khuôn khi phủ lên đó dễ bị loang, khó liên kết hoặc không tạo màng bảo vệ liên tục. Khuôn mới, khuôn vừa sửa chữa hoặc khuôn lâu ngày chưa vệ sinh kỹ thường cần được kiểm tra cẩn thận.
Lớp tách khuôn thiếu, phủ không đều hoặc chưa ổn định
Với hệ bán vĩnh cửu, số lớp, độ dày và thời gian chờ cần tuân theo hướng dẫn của nhà sản xuất. Phủ quá ít có thể để lộ vùng khuôn; ngược lại, phủ quá dày hoặc để lớp phủ tích tụ cũng có thể gây loang bề mặt, mắt cá hoặc ảnh hưởng đến công đoạn sơn, dán keo sau này.
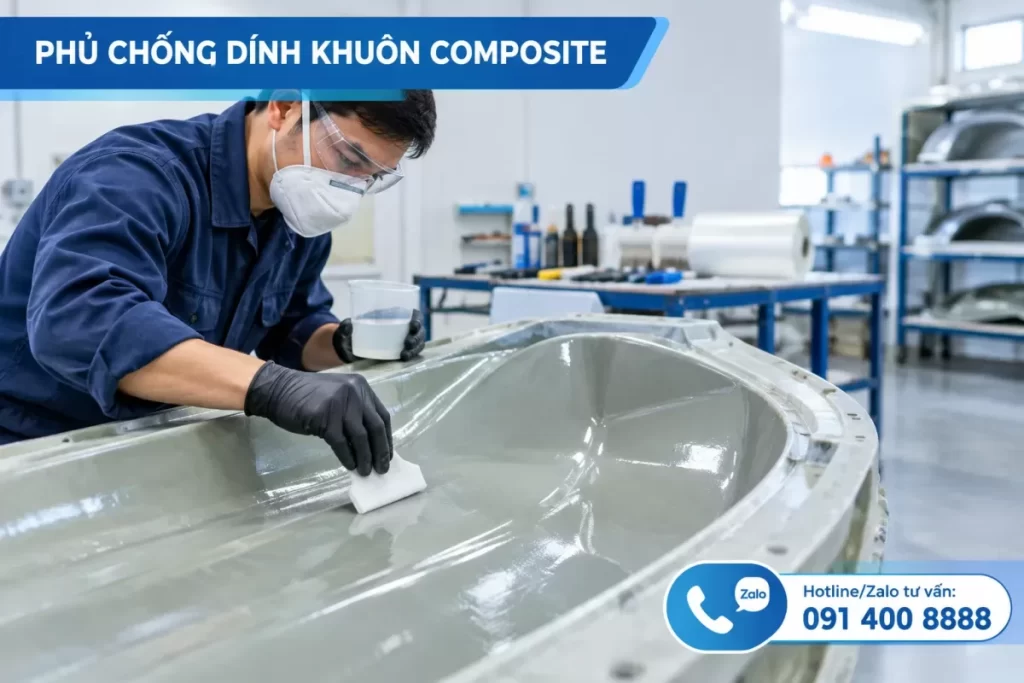
Đối với khuôn mới hoặc bề mặt có độ xốp, một số hệ thống cần lớp sealer/primer trước khi phủ chất tách khuôn. Không nên tự ý bỏ bước này nếu tài liệu kỹ thuật yêu cầu. Tham khảo thêm cách sử dụng chất tách khuôn composite bán vĩnh cửu để nắm các bước chuẩn bị và phủ lớp.
Chọn sai hệ tách khuôn hoặc vật liệu không tương thích
Chất tách khuôn cần phù hợp với nhựa polyester, vinyl ester hay epoxy, đồng thời tương thích với vật liệu khuôn, nhiệt độ gia công và yêu cầu hoàn thiện bề mặt. Sản phẩm phù hợp với một hệ nhựa hoặc phương pháp gia công chưa chắc phù hợp với hệ khác. Đặc biệt, nếu chi tiết cần sơn hoặc dán keo, cần xem xét khả năng truyền chất sang sản phẩm.
Sáp, PVA và hệ bán vĩnh cửu có cách sử dụng và tần suất phủ khác nhau. Chất tách khuôn nội lại được đưa vào nhựa trong những ứng dụng phù hợp, chẳng hạn một số quy trình kéo đùn hoặc ép SMC/BMC; không thay thế trực tiếp lớp phủ ngoài khuôn trong mọi ứng dụng. Nếu cần đánh giá theo hệ epoxy, xem thêm hướng dẫn chọn chất tách khuôn cho nhựa epoxy composite.
Điều kiện đóng rắn hoặc thiết kế khuôn không phù hợp
Thời gian đóng rắn, nhiệt độ, tỷ lệ phối trộn và cách bố trí lớp vật liệu đều có thể ảnh hưởng đến khả năng tháo. Nếu thông số sản xuất lệch khỏi quy trình đã xác nhận, hãy kiểm tra lại hướng dẫn kỹ thuật của hệ nhựa thay vì chỉ tăng lượng chất tách khuôn.
Ngoài ra, góc thoát khuôn quá nhỏ, chi tiết có vùng khóa cơ học hoặc khuôn bị biến dạng có thể khiến sản phẩm mắc lại. Trong trường hợp này, bổ sung lớp chống dính không xử lý được nguyên nhân hình học.
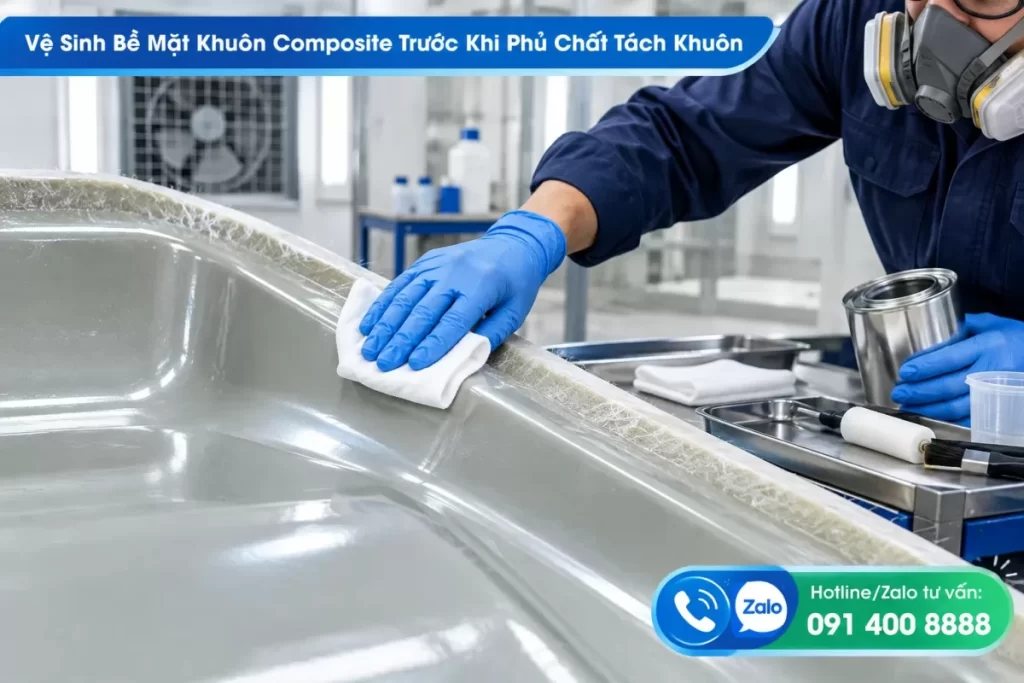
Khi sự cố xảy ra lặp lại, hãy đối chiếu các biểu hiện như bề mặt loang, tích tụ lớp phủ hoặc lực tháo tăng để tìm nguyên nhân. Có thể xem thêm dấu hiệu chất tách khuôn không phù hợp trước khi thay đổi sản phẩm đang sử dụng.
Cách tháo sản phẩm an toàn khi bị dính
Mục tiêu khi xử lý là giảm nguy cơ làm hỏng khuôn và sản phẩm, không phải tháo bằng mọi giá. Nếu chi tiết có giá trị cao, khuôn có dấu hiệu nứt hoặc sản phẩm mắc sâu, nên dừng lại và nhờ người phụ trách kỹ thuật đánh giá.
- Dừng thao tác tăng lực. Không giật, bẩy mạnh hoặc dùng vật nhọn chọc vào khe tiếp xúc. Những cách này có thể làm xước khuôn, nứt gelcoat hoặc sứt cạnh sản phẩm.
- Kiểm tra trạng thái đóng rắn. Đối chiếu thời gian và điều kiện đóng rắn thực tế với quy trình của hệ nhựa. Nếu sản phẩm chưa đạt yêu cầu, xử lý theo hướng dẫn kỹ thuật thay vì tiếp tục cạy.
- Tìm vị trí đang giữ sản phẩm. Kiểm tra các góc, gờ, vùng lõm và điểm có thể tạo khóa cơ học. Dùng ánh sáng phù hợp để quan sát khe tách, tránh đưa dụng cụ vào nơi không nhìn thấy.
- Thực hiện thao tác nhả khuôn theo quy trình của cơ sở. Sử dụng các điểm tháo được thiết kế sẵn và dụng cụ phù hợp, không làm xước bề mặt khuôn. Nếu cần dùng khí nén hoặc phương tiện hỗ trợ khác, chỉ thực hiện khi quy trình và thiết kế khuôn cho phép.
- Dừng lại khi lực tháo vẫn tăng. Ghi nhận vị trí, điều kiện sản xuất và loại vật liệu để người có chuyên môn quyết định bước tiếp theo. Không tự ý dùng nhiệt, dung môi hoặc hóa chất chưa được xác nhận tương thích.
Sau khi tháo, kiểm tra cả hai bề mặt. Ghi lại vết kéo, cặn nhựa, vùng mất bóng hoặc dấu hiệu chuyển chất để xác định liệu có thể tiếp tục sản xuất hay cần vệ sinh và phục hồi khuôn trước.
Khắc phục sự cố trước mẻ sản xuất tiếp theo
Không nên chỉ phủ thêm một lớp chất tách khuôn lên khuôn đang bẩn hoặc có lớp cũ tích tụ. Trước mẻ tiếp theo, cần kiểm tra theo thứ tự từ bề mặt khuôn đến vật liệu và thông số gia công.
- Vệ sinh khuôn: loại bỏ bụi, dầu và cặn nhựa bằng phương pháp, dụng cụ tương thích với vật liệu khuôn. Tránh dùng vật liệu mài hoặc dung môi không được nhà cung cấp khuyến nghị.
- Kiểm tra tình trạng bề mặt: tìm vết xước, vùng mờ, nứt hoặc khu vực sửa chữa. Nếu khuôn đã xuống cấp, xử lý bề mặt trước khi phủ lại.
- Xem lại quy trình chất tách khuôn: xác nhận số lớp, lượng phủ, thời gian chờ giữa các lớp và thời gian ổn định trước khi đưa nhựa vào khuôn.
- Đối chiếu vật liệu và thông số: kiểm tra hệ nhựa, lô nguyên liệu, nhiệt độ khuôn và thời gian đóng rắn theo hướng dẫn đã được phê duyệt.
- Chạy thử có kiểm soát: nếu vừa thay đổi sản phẩm hoặc quy trình, thử trên khu vực hay khuôn phù hợp trước khi áp dụng cho sản xuất hàng loạt.
Nếu phải tẩy lớp phủ cũ, hãy dùng đúng quy trình tương thích với khuôn. Tích tụ lâu ngày có thể làm khuôn mờ hoặc ảnh hưởng đến chất lượng bề mặt; phủ chồng mà không làm sạch đôi khi khiến lớp mới hoạt động kém ổn định.
Cách phòng ngừa dính khuôn tái diễn
Phòng ngừa hiệu quả bắt đầu từ quy trình nhất quán và hồ sơ dễ đối chiếu. Người vận hành nên sử dụng cùng một cách chuẩn bị khuôn, ghi nhận các thông số chính và thông báo khi lực tháo có dấu hiệu tăng.
- Lập hướng dẫn chuẩn bị khuôn: quy định cách vệ sinh, sản phẩm được phép sử dụng, cách phủ và thời gian chờ theo tài liệu kỹ thuật.
- Chọn đúng loại theo quy mô sản xuất: sáp có thể phù hợp với một số công việc quy mô nhỏ nhưng thường cần phủ lại; hệ bán vĩnh cửu có thể hỗ trợ nhiều lần tháo nếu được áp dụng đúng; tách khuôn nội chỉ phù hợp với các quy trình được thiết kế cho loại này.
- Chọn theo cả công đoạn sau tháo khuôn: nếu sản phẩm cần sơn hoặc dán keo, xác nhận yêu cầu về khả năng tương thích và nguy cơ truyền chất.
- Theo dõi tình trạng lớp phủ: bổ sung lớp phủ khi lực tháo tăng hoặc theo quy trình đã thiết lập, không đợi đến khi sản phẩm mắc chặt.
- Đào tạo thao tác tháo: thống nhất dụng cụ và điểm tháo, tránh mỗi người sử dụng một cách khác nhau gây hư hỏng khuôn.
- Tuân thủ an toàn: làm việc ở nơi thông gió phù hợp; với sản phẩm gốc dung môi, tránh nguồn lửa và tuân thủ hướng dẫn trên nhãn, phiếu an toàn. Đậy kín bao bì và bảo quản theo khuyến cáo của nhà sản xuất.
Với dây chuyền cần sản xuất lặp lại, lựa chọn đúng chất tách khuôn bán vĩnh cửu có thể giúp giảm số lần phủ lại khi phù hợp với quy trình. Tuy nhiên, hiệu quả thực tế còn phụ thuộc vào nền khuôn, hệ nhựa và cách thi công.
| Tình huống | Việc nên kiểm tra | Lưu ý |
|---|---|---|
| Dính một vùng cố định | Độ sạch, vết xước, góc thoát khuôn và lớp phủ tại vùng đó | Không chỉ tăng lượng chất tách khuôn |
| Dính trên nhiều vùng | Quy trình phủ, độ ổn định của lớp phủ và điều kiện đóng rắn | Đối chiếu với hồ sơ mẻ trước |
| Bề mặt sản phẩm loang hoặc có mắt cá | Lượng phủ, cách phủ và khả năng tương thích | Kiểm tra ảnh hưởng đến sơn hoặc keo |
| Lớp phủ cũ tích tụ | Quy trình làm sạch và phục hồi khuôn | Không phủ chồng tùy tiện |
Câu hỏi thường gặp
Composite bị dính khuôn có phải luôn do thiếu chất tách khuôn không?
Không. Khuôn bẩn, lớp phủ chưa ổn định, sai vật liệu, nhựa chưa đóng rắn đạt yêu cầu hoặc thiết kế có điểm khóa đều có thể gây khó tháo. Cần xác định nguyên nhân trước khi phủ bổ sung.
Có nên dùng tua vít hoặc vật kim loại để cạy sản phẩm không?
Không nên. Dụng cụ sắc hoặc cứng có thể làm xước khuôn và làm nứt, sứt sản phẩm. Hãy dùng điểm tháo và dụng cụ được quy định trong quy trình của cơ sở; dừng lại nếu không thể tách an toàn.
Phủ thêm chất tách khuôn ngay khi sản phẩm còn mắc có giúp tháo ra không?
Không nên tự ý làm vậy. Chất phủ thường cần được áp dụng trên bề mặt khuôn đã chuẩn bị đúng cách và phải có thời gian ổn định theo hướng dẫn. Phủ lên khuôn còn bẩn hoặc sản phẩm đang mắc không xử lý được nguyên nhân cốt lõi.
Khi nào cần đổi loại chất tách khuôn?
Nên đánh giá lại khi lực tháo tăng lặp lại, bề mặt sản phẩm xuất hiện lỗi, lớp phủ tích tụ hoặc chất tách khuôn ảnh hưởng đến sơn và keo. Trước khi đổi, cần đối chiếu hệ nhựa, vật liệu khuôn, nhiệt độ và phương pháp gia công.
Kết luận
Composite bị dính khuôn có thể bắt nguồn từ nhiều yếu tố, vì vậy cách xử lý an toàn là dừng việc cạy mạnh, kiểm tra tình trạng đóng rắn, bề mặt khuôn và quy trình phủ trước khi sản xuất tiếp. Lựa chọn đúng chất tách khuôn composite, chuẩn bị khuôn kỹ và ghi nhận thông số mỗi mẻ sẽ giúp hạn chế sự cố tái diễn, bảo vệ khuôn lẫn chất lượng sản phẩm.
Khang Việt Chemicals cung cấp các giải pháp tách khuôn cho sản xuất composite, gồm Sliplease 1608/1615 cho ứng dụng bán vĩnh cửu, Sliplease 1616 cho đúc epoxy FRP và Sliplease 6456A cho tách khuôn nội trong một số quy trình kéo đùn epoxy/vinyl ester. Việc lựa chọn cần được xác nhận theo vật liệu và điều kiện gia công thực tế. Liên hệ Hotline/Zalo 091 400 8888 để trao đổi nhu cầu và nhận tư vấn sản phẩm phù hợp.
 Giới thiệu
 Góc kỹ thuật
 Liên hệ