

PU Foam bị dính khuôn thường liên quan đến lớp chất tách khuôn không phù hợp hoặc phủ chưa đều, bề mặt khuôn còn bẩn, điều kiện nhiệt độ chưa ổn định hay tháo sản phẩm quá sớm. Nên kiểm tra từng yếu tố theo một quy trình có ghi nhận để tìm đúng nguyên nhân, thay vì tăng lượng chất tách khuôn ngay lập tức.
Chất tách khuôn tạo một lớp màng mỏng giữa PU và bề mặt khuôn, giúp sản phẩm tách ra dễ hơn và hạn chế hư hỏng khi tháo. Để hiểu thêm về chức năng, ứng dụng và cách lựa chọn sản phẩm, bạn có thể tham khảo bài Chất tách khuôn Pu Foam.
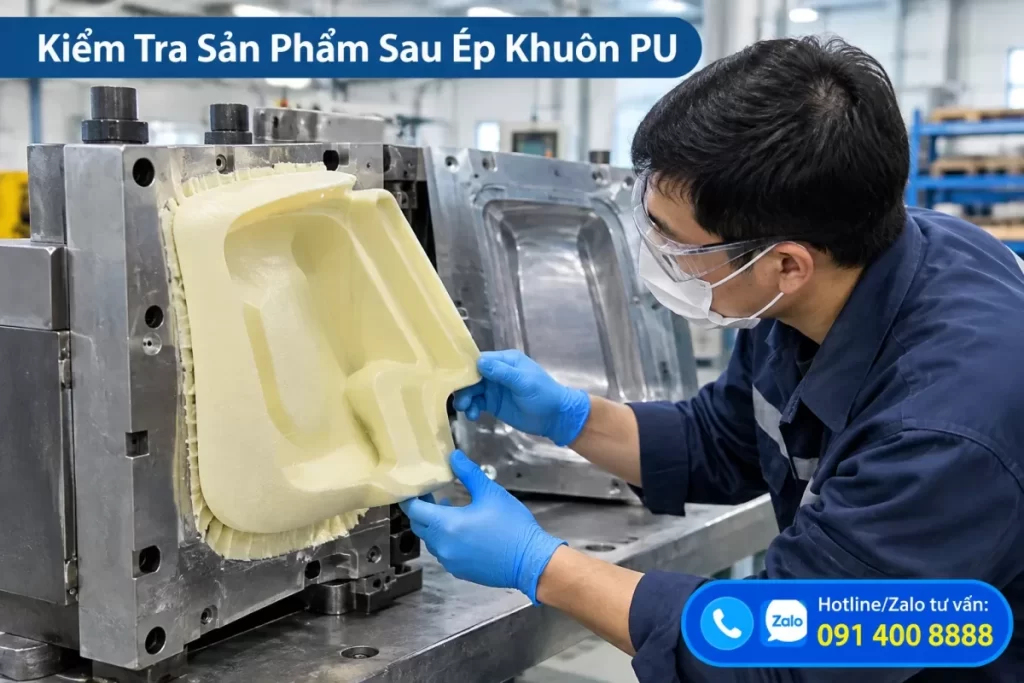
Dấu hiệu PU Foam bị dính khuôn
Lỗi dính khuôn có thể biểu hiện khác nhau tùy vị trí bám, cấu tạo sản phẩm, vật liệu khuôn và hệ polyurethane. Ghi nhận chính xác dạng lỗi giúp khoanh vùng vấn đề nhanh hơn.
- Sản phẩm khó lấy ra: cần dùng lực nhiều hơn bình thường hoặc mất thêm thời gian để tháo khỏi khuôn.
- Bề mặt bị rách, sứt cạnh: một phần foam lưu lại trong lòng khuôn, hoặc cạnh sản phẩm bị kéo giãn, bong rách khi lấy ra.
- Bề mặt có vùng bám không đồng đều: một số khu vực tách dễ, trong khi các vị trí khác vẫn dính, thường cần kiểm tra độ phủ và tình trạng bề mặt khuôn.
- Chất lượng bề mặt thay đổi giữa các chu kỳ: độ bóng, độ mịn hoặc hoa văn không đồng nhất so với yêu cầu thành phẩm.
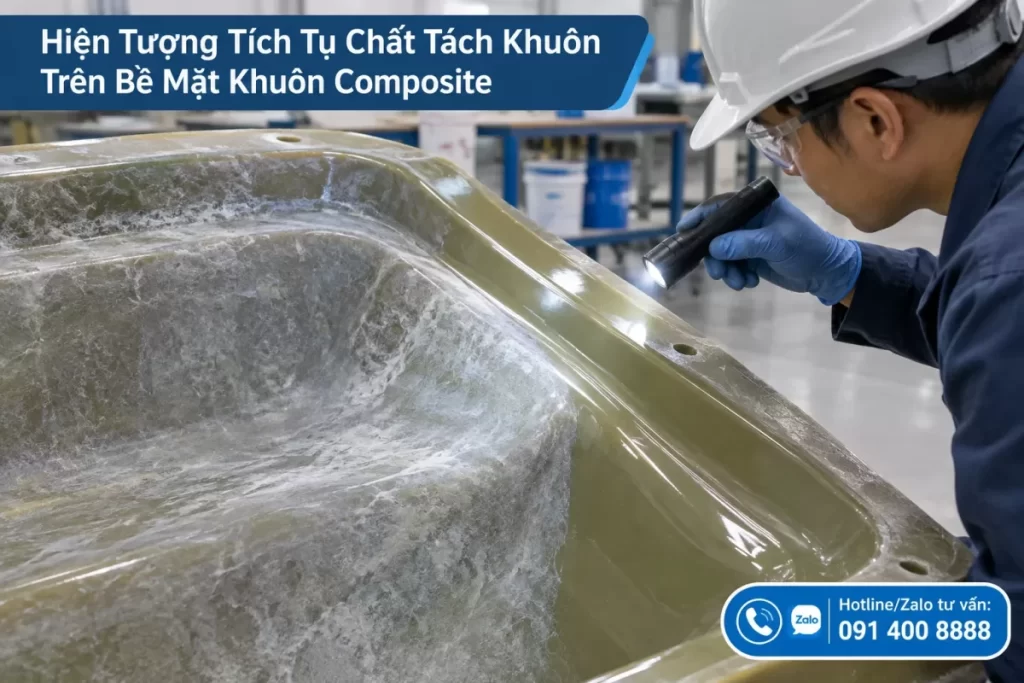
- Cần vệ sinh khuôn thường xuyên hơn: vật liệu hoặc cặn tích tụ trong lòng khuôn có thể làm ảnh hưởng đến các lần sản xuất sau.
Không phải mọi lỗi bề mặt đều do chất tách khuôn. Nếu sản phẩm chưa đóng rắn đủ, nguyên liệu hoặc điều kiện tạo foam không ổn định, lỗi có thể xuất hiện tương tự. Vì vậy, hãy phân biệt hiện tượng dính khuôn với các vấn đề về phản ứng, đóng rắn hay ngoại quan của sản phẩm.
Các nguyên nhân thường gặp trong quá trình sản xuất
Khi PU Foam bám vào khuôn, nên rà soát từ những yếu tố trực tiếp như tình trạng khuôn và cách phủ chất tách khuôn, sau đó mới kiểm tra điều kiện vận hành và vật liệu.
| Nguyên nhân có thể gặp | Dấu hiệu cần chú ý | Hướng kiểm tra ban đầu |
|---|---|---|
| Lớp tách khuôn thiếu, không đều hoặc bị gián đoạn | Lỗi tập trung ở một số vị trí trong lòng khuôn | Quan sát cách phun, góc phun và độ phủ tại các vùng khó tiếp cận |
| Khuôn còn dầu, bụi, cặn hoặc lớp tách khuôn cũ tích tụ | Lỗi xuất hiện lặp lại ở vùng có cặn hoặc bề mặt không đồng nhất | Kiểm tra và làm sạch theo phương pháp phù hợp với khuôn |
| Dùng sản phẩm không phù hợp với hệ PU hoặc yêu cầu bề mặt | Khó tháo khuôn hoặc bề mặt thành phẩm không đạt yêu cầu | Đối chiếu loại PU, vật liệu khuôn, nhiệt độ và công đoạn sau đúc |
| Điều kiện nhiệt độ hoặc chu kỳ sản xuất thay đổi | Lỗi xuất hiện sau khi thay đổi cài đặt hoặc nhịp sản xuất | Kiểm tra thông số vận hành và tính ổn định giữa các chu kỳ |
| Tháo khuôn trước khi sản phẩm đạt trạng thái phù hợp | Sản phẩm biến dạng, rách hoặc chưa đủ độ ổn định khi lấy ra | Đối chiếu thời gian tháo với quy trình đã được xác nhận |
Lớp phủ quá mỏng hoặc không liên tục
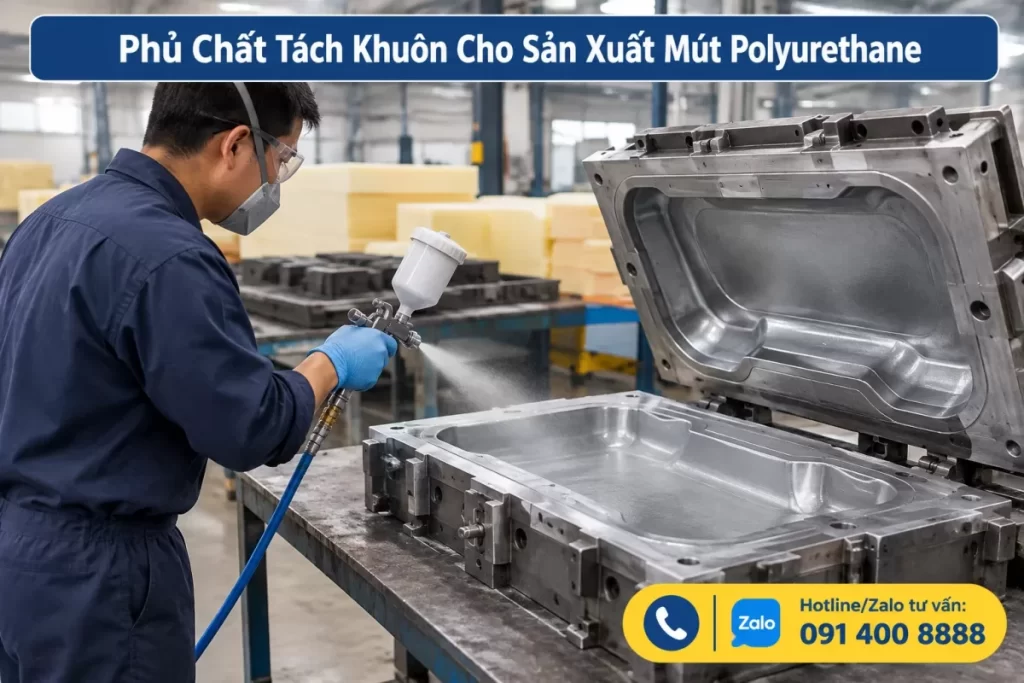
Nếu chất tách khuôn không phủ kín bề mặt cần thiết, PU có thể tiếp xúc trực tiếp với khuôn ở những điểm bị bỏ sót. Các góc, gân, khe sâu và vùng khuất thường khó phủ đều hơn mặt phẳng. Ngược lại, phủ quá dày cũng không phải cách xử lý mặc định: lượng dư có thể ảnh hưởng đến ngoại quan hoặc các công đoạn tiếp theo tùy sản phẩm.
Khuôn bẩn hoặc còn cặn sau nhiều chu kỳ
Bụi, dầu, vật liệu bám và lớp phủ tích tụ có thể làm thay đổi khả năng làm ướt hoặc độ đồng đều của lớp chất tách khuôn. Chỉ phủ thêm một lớp mới lên bề mặt bẩn có thể khiến vấn đề kéo dài. Cần xác định phương pháp vệ sinh tương thích với vật liệu khuôn và hướng dẫn kỹ thuật của dây chuyền.
Chưa xét đủ đặc tính của hệ PU và khuôn
Chất tách khuôn cần được lựa chọn theo loại polyurethane như flexible, rigid, molded, Cast PU hoặc integral skin; đồng thời cân nhắc khuôn bằng nhôm, thép hay composite. Nhiệt độ khuôn và yêu cầu thành phẩm như bóng, mờ, có vân, sơn hoặc xử lý tiếp cũng ảnh hưởng đến lựa chọn. Có thể xem thêm hướng dẫn chọn chất tách khuôn theo từng loại polyurethane và các tiêu chí chọn chất tách khuôn.
Cách kiểm tra lớp chất tách khuôn
Kiểm tra lớp phủ nên thực hiện có hệ thống, đặc biệt khi lỗi chỉ xuất hiện ở một phần sản phẩm hoặc thay đổi giữa các chu kỳ. Trước khi thử điều chỉnh, ghi lại thông tin về khuôn, vật liệu, sản phẩm đang dùng, cách phủ và vị trí xảy ra lỗi.
- Kiểm tra bề mặt khuôn trước khi phủ: xem có bụi, dầu, cặn PU hoặc lớp phủ cũ không. Nếu có, vệ sinh theo hướng dẫn phù hợp, tránh dùng vật liệu hay dung môi có thể làm hỏng bề mặt khuôn.
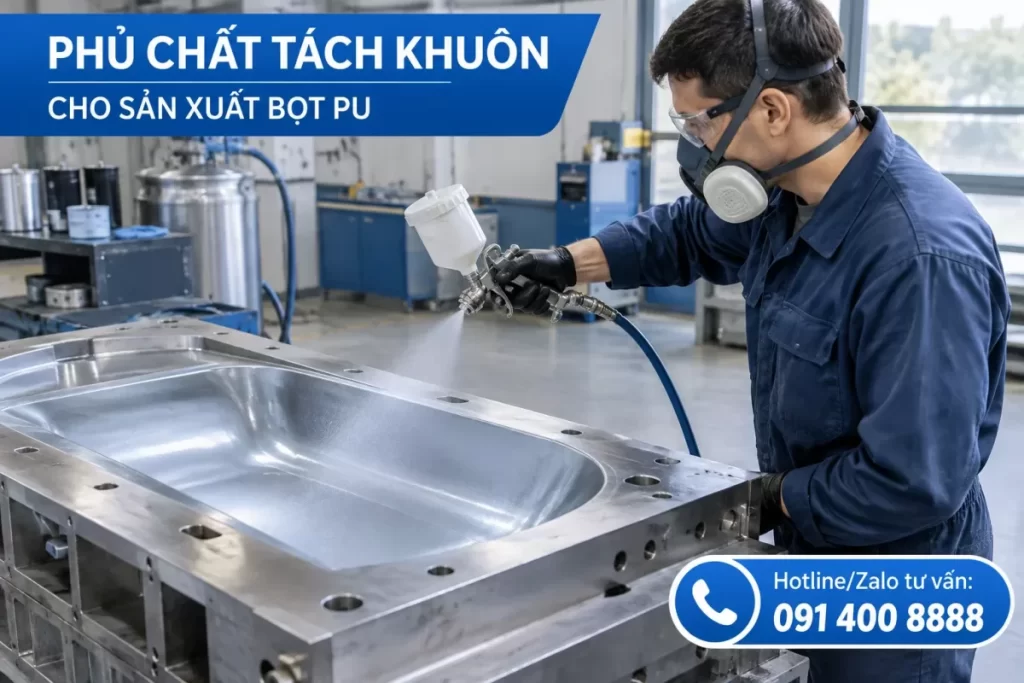
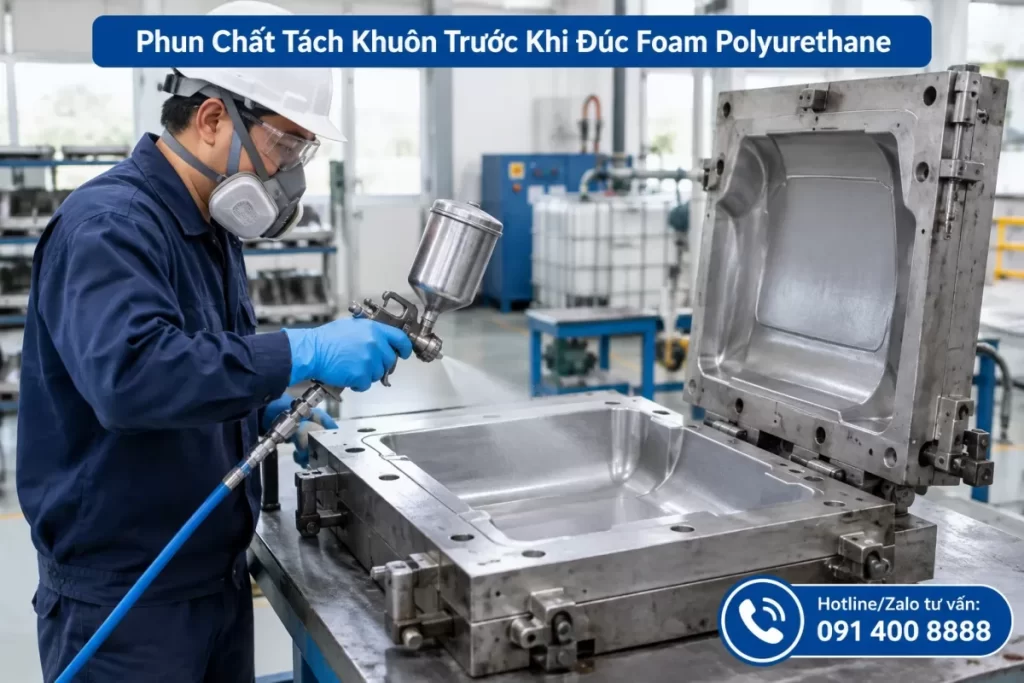
- Quan sát cách phủ: kiểm tra khoảng cách phun, góc phun, tốc độ di chuyển và khả năng tiếp cận các góc khuất. Nếu dùng phương pháp khác, bảo đảm thao tác tạo được lớp phủ đồng đều.
- Đánh giá độ phủ trên toàn bộ lòng khuôn: đối chiếu các vùng thường bị dính với khu vực được phủ. Không nên chỉ kiểm tra mặt phẳng dễ nhìn.
- Kiểm tra định lượng và số lớp theo hướng dẫn kỹ thuật: không tự ý tăng lượng dùng vượt mức khuyến nghị; thử điều chỉnh từng yếu tố để biết yếu tố nào có tác động.
- Đối chiếu kết quả qua nhiều chu kỳ: ghi nhận lực tháo, tình trạng bề mặt, vị trí bám và nhu cầu vệ sinh khuôn sau mỗi lần thử.
Việc đánh giá bằng mắt chỉ giúp phát hiện các bất thường dễ thấy, không thay thế thông số sử dụng của nhà cung cấp. Với sản phẩm cần sơn, dán hoặc xử lý bề mặt sau đúc, hãy đánh giá thêm khả năng tương thích của chất tách khuôn với công đoạn tiếp theo. Dòng không silicone có thể là lựa chọn cần xem xét khi yêu cầu bề mặt hoặc quy trình phía sau đòi hỏi, nhưng vẫn nên thử trên điều kiện thực tế.
Điều chỉnh vệ sinh, nhiệt độ và thời điểm tháo khuôn
Vệ sinh khuôn theo tình trạng thực tế
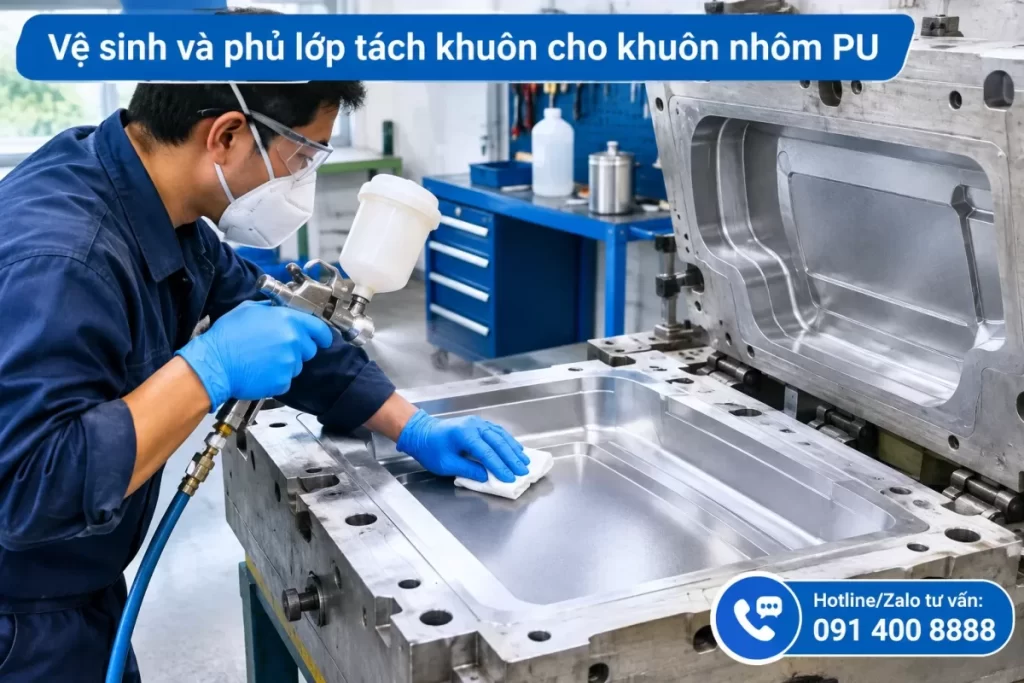
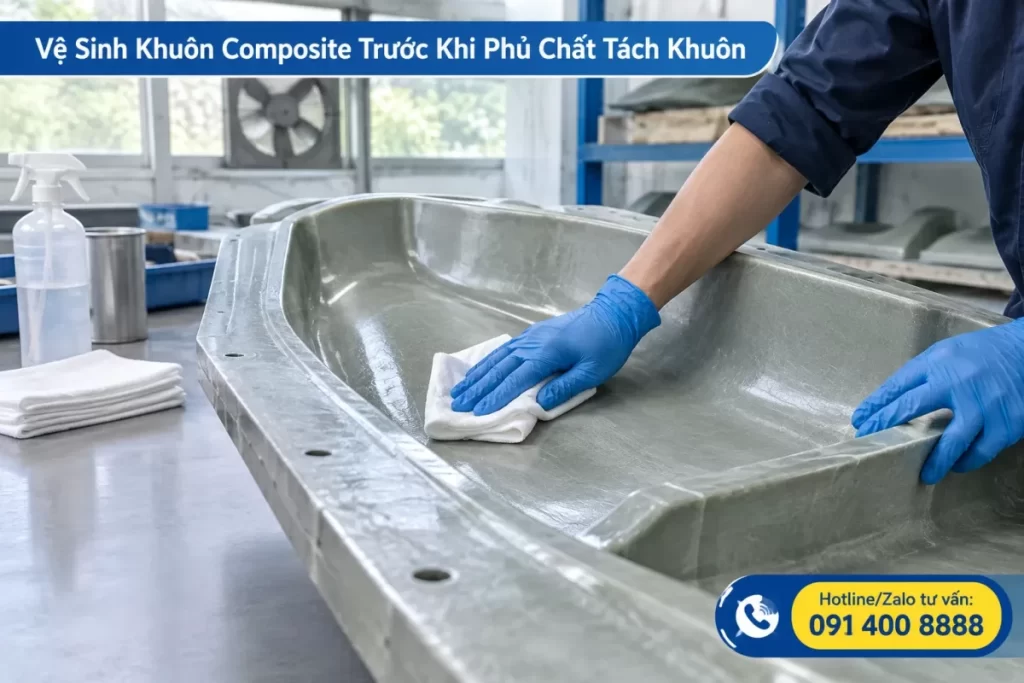
Làm sạch khuôn trước khi phủ giúp hạn chế bụi bẩn và cặn làm gián đoạn lớp màng tách. Tần suất vệ sinh có thể khác nhau theo vật liệu, thiết kế khuôn, số chu kỳ và đặc điểm quy trình; không nên áp dụng một lịch cố định cho mọi dây chuyền nếu chưa đánh giá.
- Kiểm tra các góc, rãnh, đường phân khuôn và vị trí dễ tích tụ vật liệu.
- Dùng dụng cụ và phương pháp làm sạch phù hợp với bề mặt khuôn.
- Sau khi vệ sinh, bảo đảm bề mặt ở trạng thái phù hợp trước khi phủ chất tách khuôn.
- Ghi lại thời điểm vệ sinh và các vùng thường phát sinh lỗi để nhận biết xu hướng.
Giữ điều kiện nhiệt độ ổn định
Nhiệt độ khuôn có thể ảnh hưởng đến cách chất tách khuôn trải trên bề mặt và diễn biến của chu kỳ PU. Nếu lỗi bắt đầu sau khi thay đổi cài đặt nhiệt, thời gian dừng máy hoặc tốc độ sản xuất, hãy kiểm tra lại điều kiện vận hành đang áp dụng. Không nên tăng hoặc giảm nhiệt độ chỉ dựa trên suy đoán; cần tuân thủ giới hạn của khuôn, nguyên liệu và hướng dẫn kỹ thuật liên quan.
Chọn thời điểm tháo khuôn dựa trên quy trình
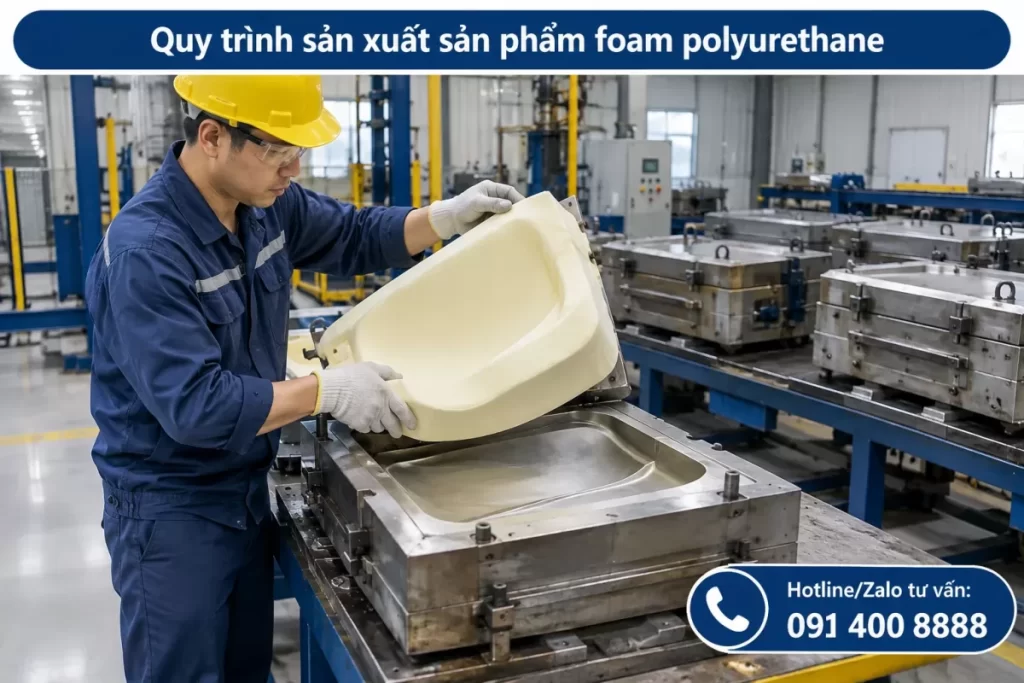
Tháo sản phẩm quá sớm có thể khiến sản phẩm chưa đủ ổn định, làm tăng nguy cơ biến dạng hoặc rách khi lấy ra. Tuy nhiên, kéo dài thời gian chờ không phải lúc nào cũng giải quyết được nguyên nhân dính khuôn. Hãy so sánh thời điểm tháo với quy trình đã được xác nhận, trạng thái đóng rắn và điều kiện sản xuất thực tế.
Khi kiểm tra, chỉ thay đổi một yếu tố trong mỗi lần thử nếu có thể. Cách làm này giúp xác định liệu lỗi giảm do điều chỉnh nhiệt độ, thời điểm tháo hay cách phủ, thay vì kết luận nhầm do nhiều thay đổi diễn ra cùng lúc.
Khi nào nên thử loại chất tách khuôn khác?
Nếu khuôn đã được vệ sinh, lớp phủ đã kiểm tra và các điều kiện vận hành được duy trì ổn định nhưng hiện tượng dính vẫn lặp lại, có thể cần đánh giá lại loại chất tách khuôn đang sử dụng. Việc đổi sản phẩm nên dựa trên sự phù hợp với quy trình, không chỉ dựa vào tên gọi hoặc nhận định rằng sản phẩm có độ trơn cao hơn.
Cân nhắc thử loại khác khi:
- Sản phẩm hiện tại không được khuyến nghị cho hệ PU hoặc kiểu đúc đang sản xuất.
- Đặc tính khuôn, nhiệt độ vận hành hoặc yêu cầu bề mặt thành phẩm không phù hợp với lựa chọn hiện tại.
- Chất tách khuôn ảnh hưởng đến yêu cầu sơn, dán hoặc xử lý bề mặt sau đúc.
- Lỗi vẫn xuất hiện dù đã kiểm soát việc vệ sinh, độ phủ và thời điểm tháo.
- Dây chuyền có thay đổi về nguyên liệu, thiết kế sản phẩm hoặc chu kỳ sản xuất.
Khi thử sản phẩm mới, nên đánh giá trên phạm vi phù hợp trước khi áp dụng rộng rãi. Theo dõi khả năng tháo khuôn, ngoại quan, mức độ tích tụ trên khuôn, thời gian vệ sinh và tính tương thích với các công đoạn tiếp theo. Nếu đang cân nhắc dòng không silicone, bài viết chất tách khuôn PU Foam không silicone có gì nổi bật có thể giúp bạn tìm hiểu thêm về đặc điểm của lựa chọn này.
Trong danh mục sản phẩm, Khang Việt Chemicals có các lựa chọn như PUFCoat 1300CC, chất tách khuôn gốc dung môi cho foam PU đúc khuôn, dùng được với các hệ TM, MDI, TDI và MT; PUFCoat 1376V8, chất tách khuôn gốc dung môi cho sản phẩm foam PU đúc khuôn; Silicone Surfactant; và Sliplease 2028, chất tách khuôn cô đặc cho sản phẩm PU đúc khuôn. Việc lựa chọn cụ thể cần đối chiếu với ứng dụng và hướng dẫn kỹ thuật của từng sản phẩm.
Quy trình rà soát và khắc phục theo từng bước
Để tránh thay đổi nhiều điều kiện cùng lúc, có thể tổ chức việc xử lý thành một quy trình kiểm tra ngắn gọn:
- Ghi nhận vị trí và dạng lỗi trên sản phẩm, đồng thời xác định lỗi xảy ra ở mọi chu kỳ hay chỉ xuất hiện không thường xuyên.
- Kiểm tra tình trạng khuôn, làm sạch khi cần và xác nhận bề mặt trước khi phủ.
- Rà soát cách phủ chất tách khuôn, tập trung vào góc khuất và vùng thường bám sản phẩm.
- Đối chiếu loại PU, vật liệu khuôn, nhiệt độ, yêu cầu bề mặt và thời điểm tháo với quy trình đang áp dụng.
- Thử điều chỉnh từng yếu tố trong phạm vi hướng dẫn kỹ thuật, rồi ghi nhận kết quả qua các chu kỳ.
- Nếu lỗi chưa được cải thiện, trao đổi với nhà cung cấp để đánh giá sản phẩm hoặc điều kiện sử dụng khác.
Hướng dẫn chi tiết về thao tác phủ và các lưu ý trong quy trình có thể tham khảo tại bài cách sử dụng chất tách khuôn PU Foam đúng kỹ thuật. Trên thực tế, cách sử dụng và lượng dùng cần được xác nhận cho từng dây chuyền; không nên mặc định một định mức phù hợp cho mọi khuôn và mọi sản phẩm.
Câu hỏi thường gặp
Vì sao chỉ một phần sản phẩm PU Foam bị dính khuôn?
Lỗi cục bộ có thể liên quan đến vùng khuôn bị bỏ sót khi phủ, cặn bẩn, góc khuất hoặc khác biệt về bề mặt tại vị trí đó. Hãy đối chiếu vị trí dính trên sản phẩm với vị trí tương ứng trong khuôn để kiểm tra có mục tiêu.
Có nên phủ thêm nhiều chất tách khuôn khi sản phẩm khó tháo?
Không nên tăng lượng dùng ngay khi chưa xác định nguyên nhân. Trước tiên hãy kiểm tra độ sạch khuôn, tính đồng đều của lớp phủ, loại sản phẩm đang sử dụng và thời điểm tháo; sau đó điều chỉnh theo hướng dẫn kỹ thuật và đánh giá kết quả.
Chất tách khuôn không silicone có phù hợp với mọi sản phẩm PU Foam không?
Không thể mặc định phù hợp cho mọi hệ PU và yêu cầu thành phẩm. Cần xem xét loại polyurethane, vật liệu khuôn, nhiệt độ, ngoại quan mong muốn và khả năng sơn hoặc xử lý tiếp. Nên thử trước trong điều kiện sản xuất thực tế.
Làm sao biết lỗi do chất tách khuôn hay do thời điểm tháo?
Ghi nhận mức độ phủ và tình trạng khuôn, đồng thời đối chiếu thời điểm tháo với quy trình đã xác nhận. Thử điều chỉnh từng yếu tố riêng biệt và quan sát kết quả qua các chu kỳ sẽ giúp việc khoanh vùng nguyên nhân rõ ràng hơn.
Kết luận
PU Foam bị dính khuôn có thể xuất phát từ nhiều yếu tố: lớp tách khuôn không đồng đều, khuôn còn cặn, sản phẩm chưa phù hợp với hệ PU, điều kiện nhiệt độ thay đổi hoặc tháo khuôn chưa đúng thời điểm. Kiểm tra tuần tự, ghi nhận kết quả và chỉ thay đổi từng yếu tố là cách hữu ích để tìm nguyên nhân mà không làm xáo trộn toàn bộ quy trình.
Khang Việt Chemicals cung cấp nguyên liệu, phụ gia và chất tách khuôn cho sản xuất Composite, Cao su và PU. Nếu cần trao đổi để chọn sản phẩm theo loại PU, vật liệu khuôn và yêu cầu thành phẩm, hãy liên hệ Hotline/Zalo 091 400 8888 để được tư vấn thêm.
 Giới thiệu
 Góc kỹ thuật
 Liên hệ